面取り加工とは
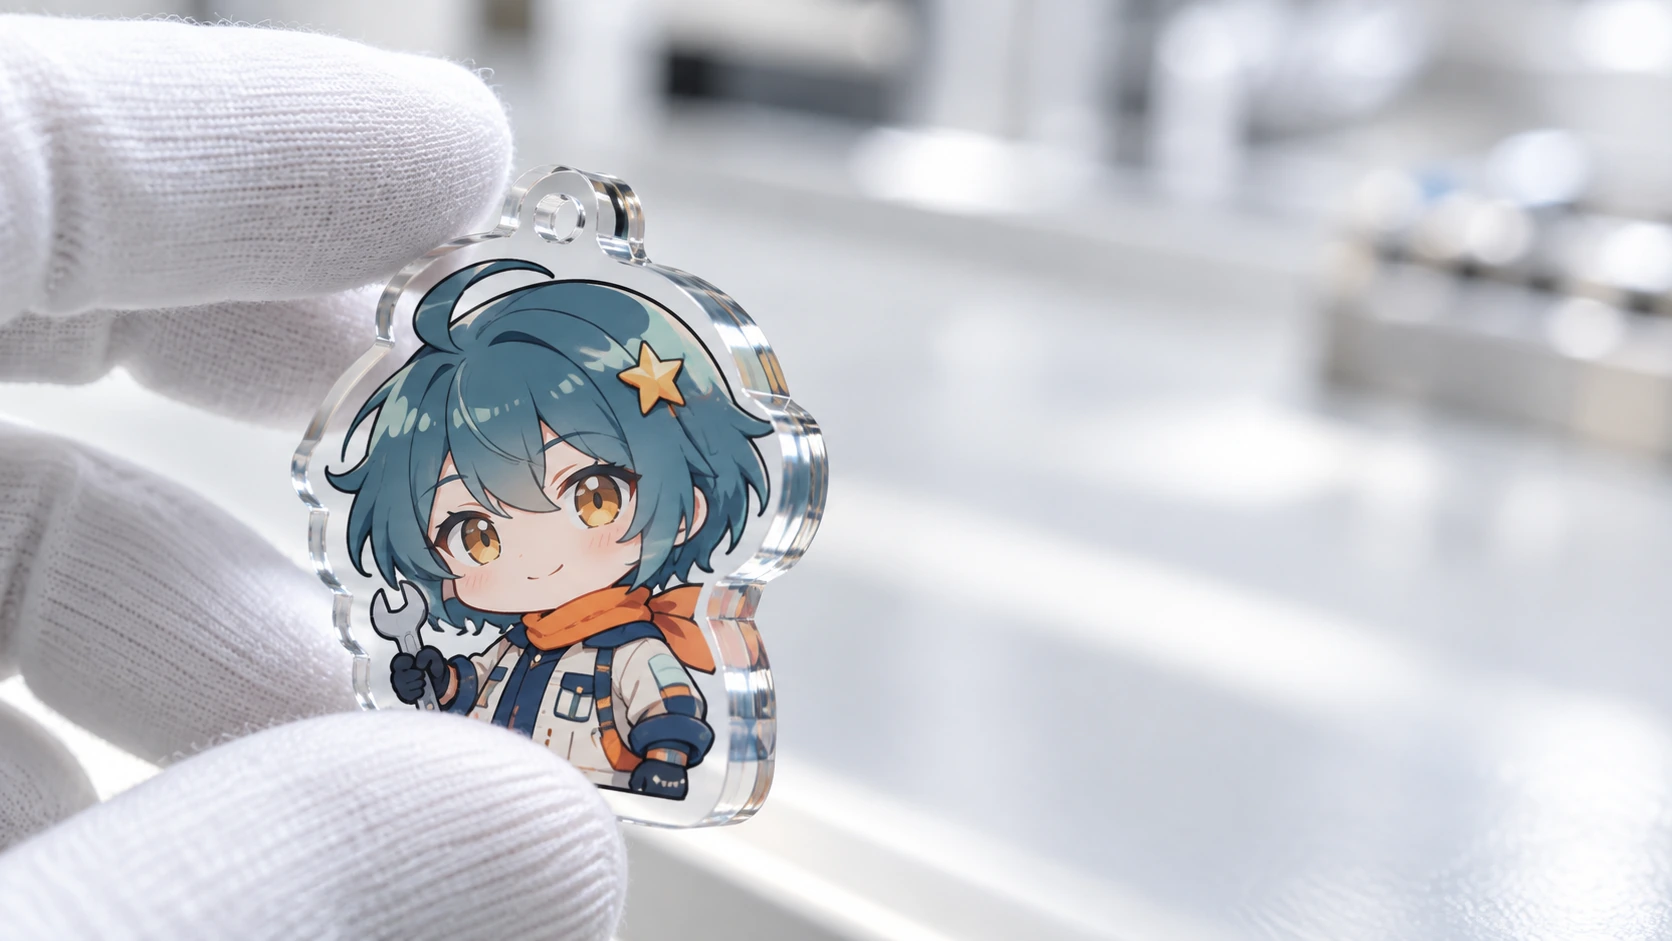
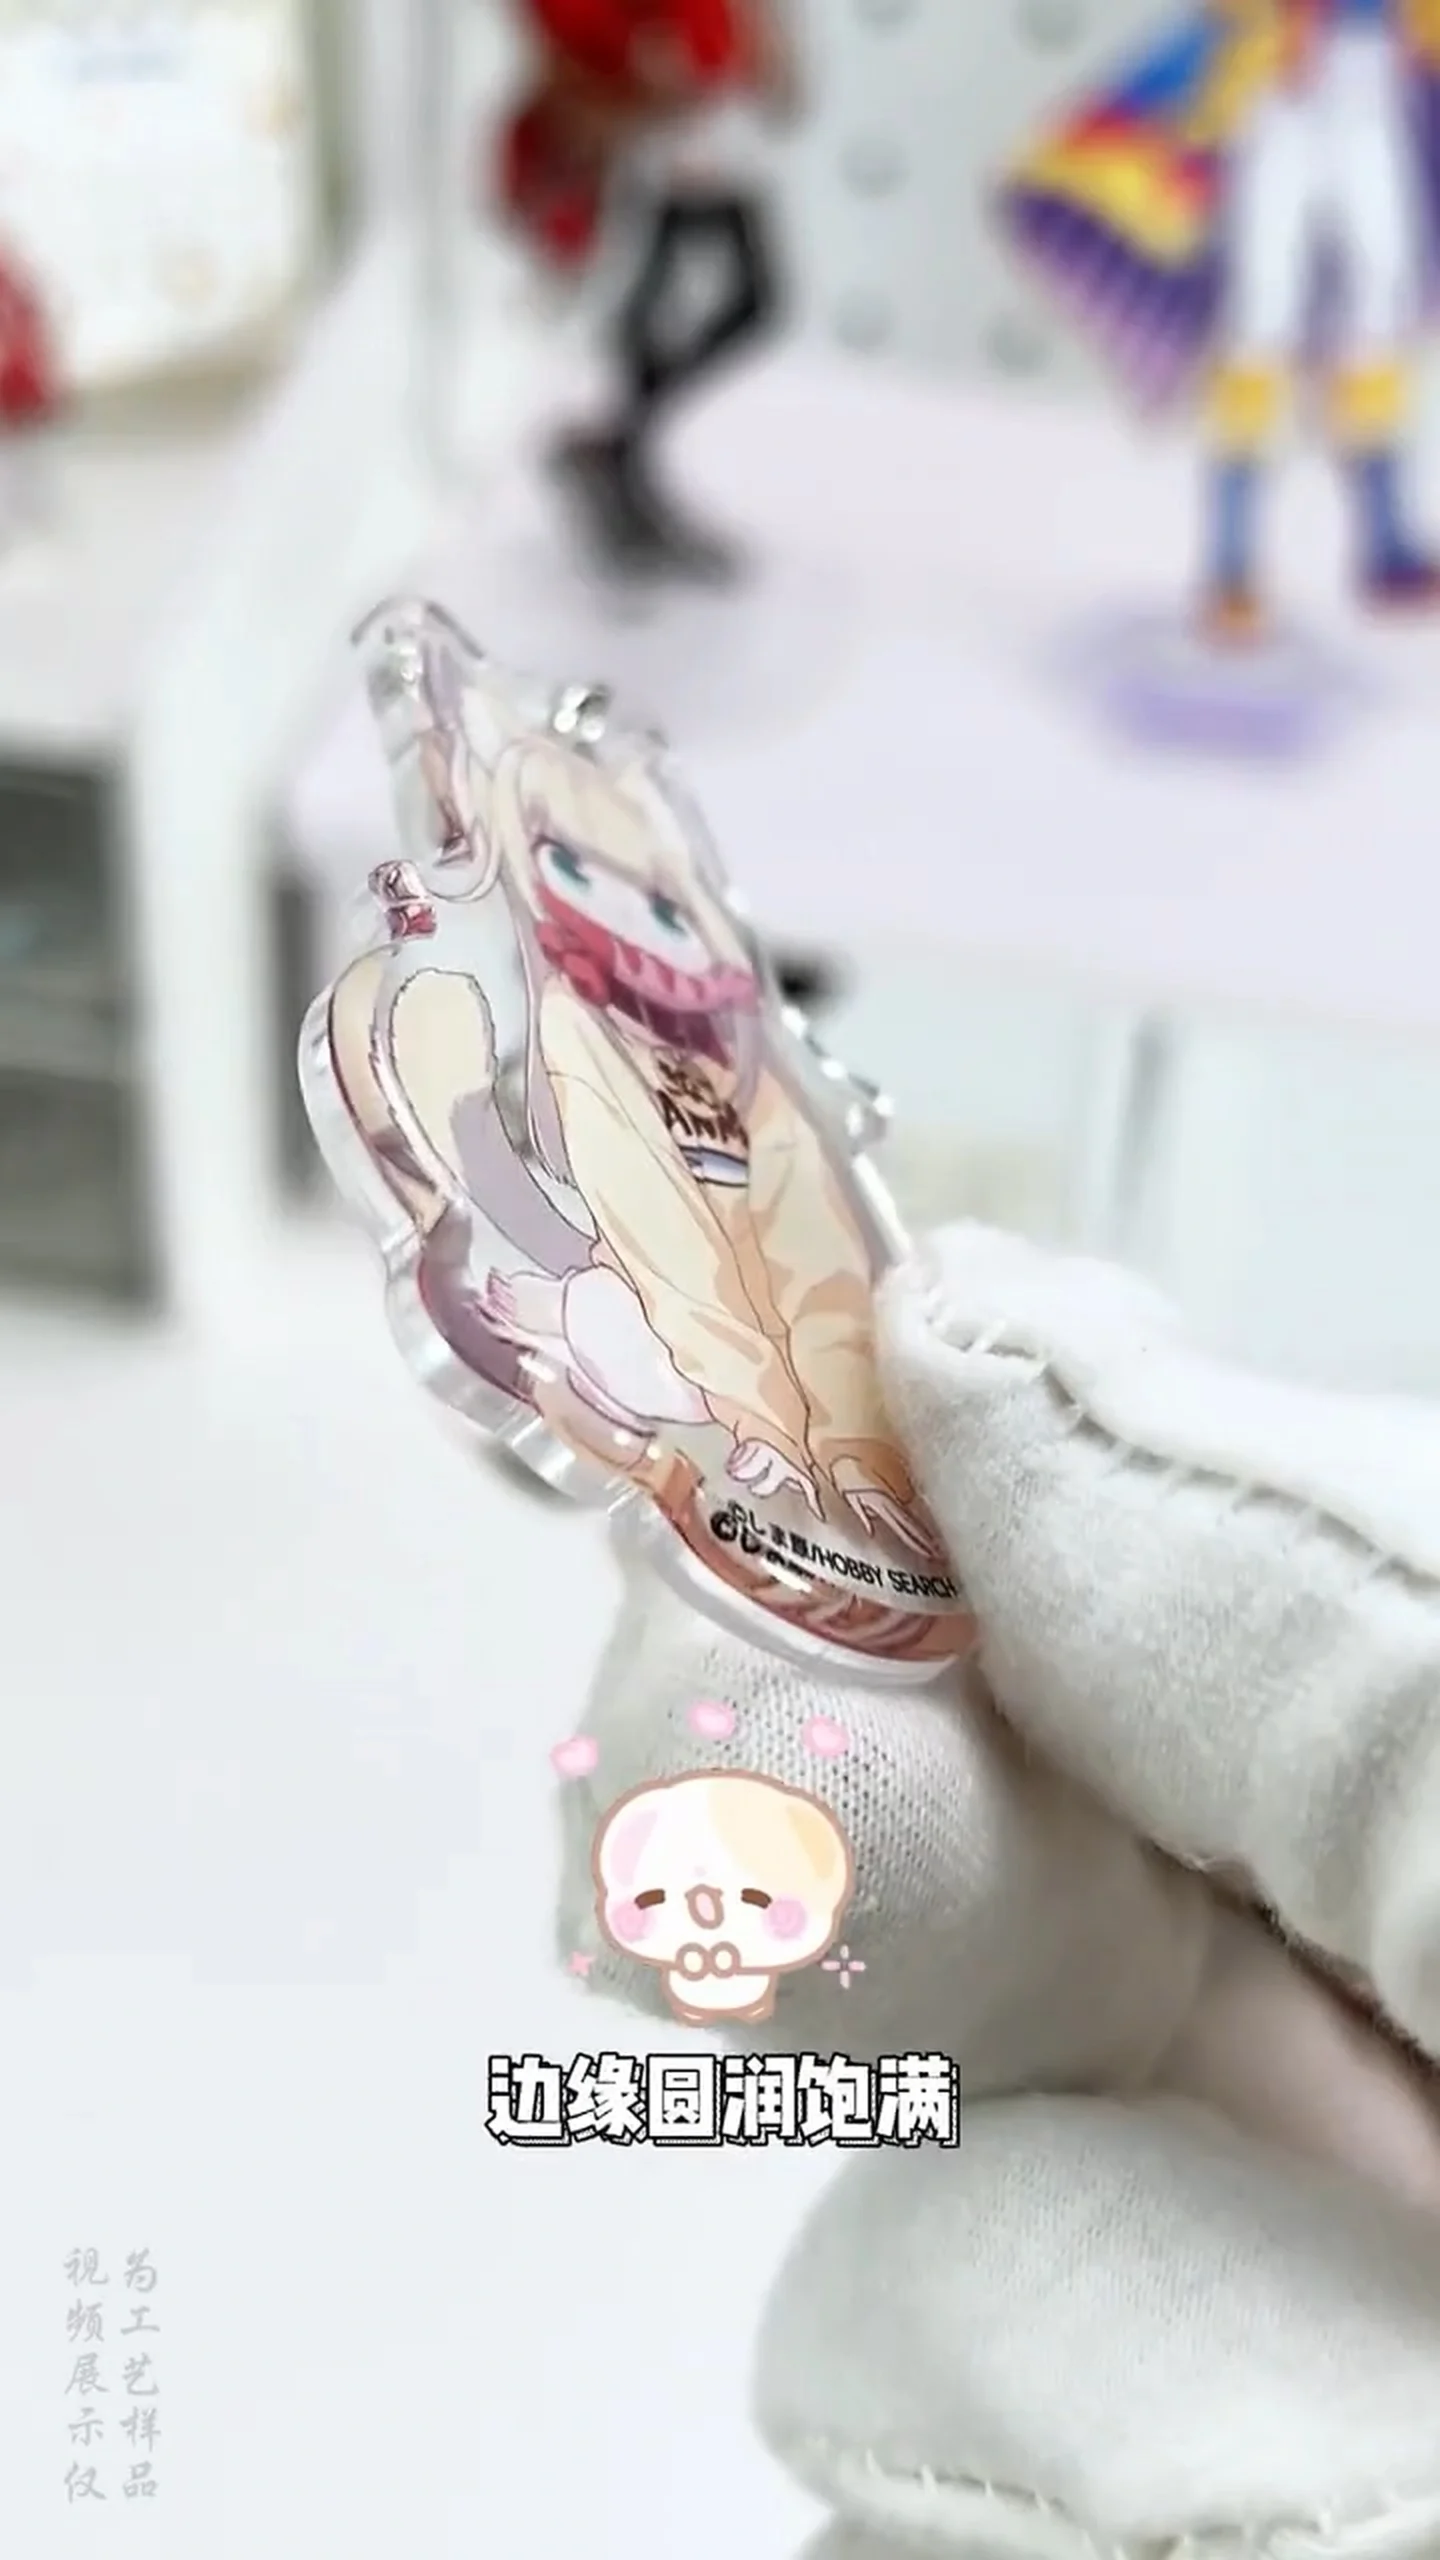
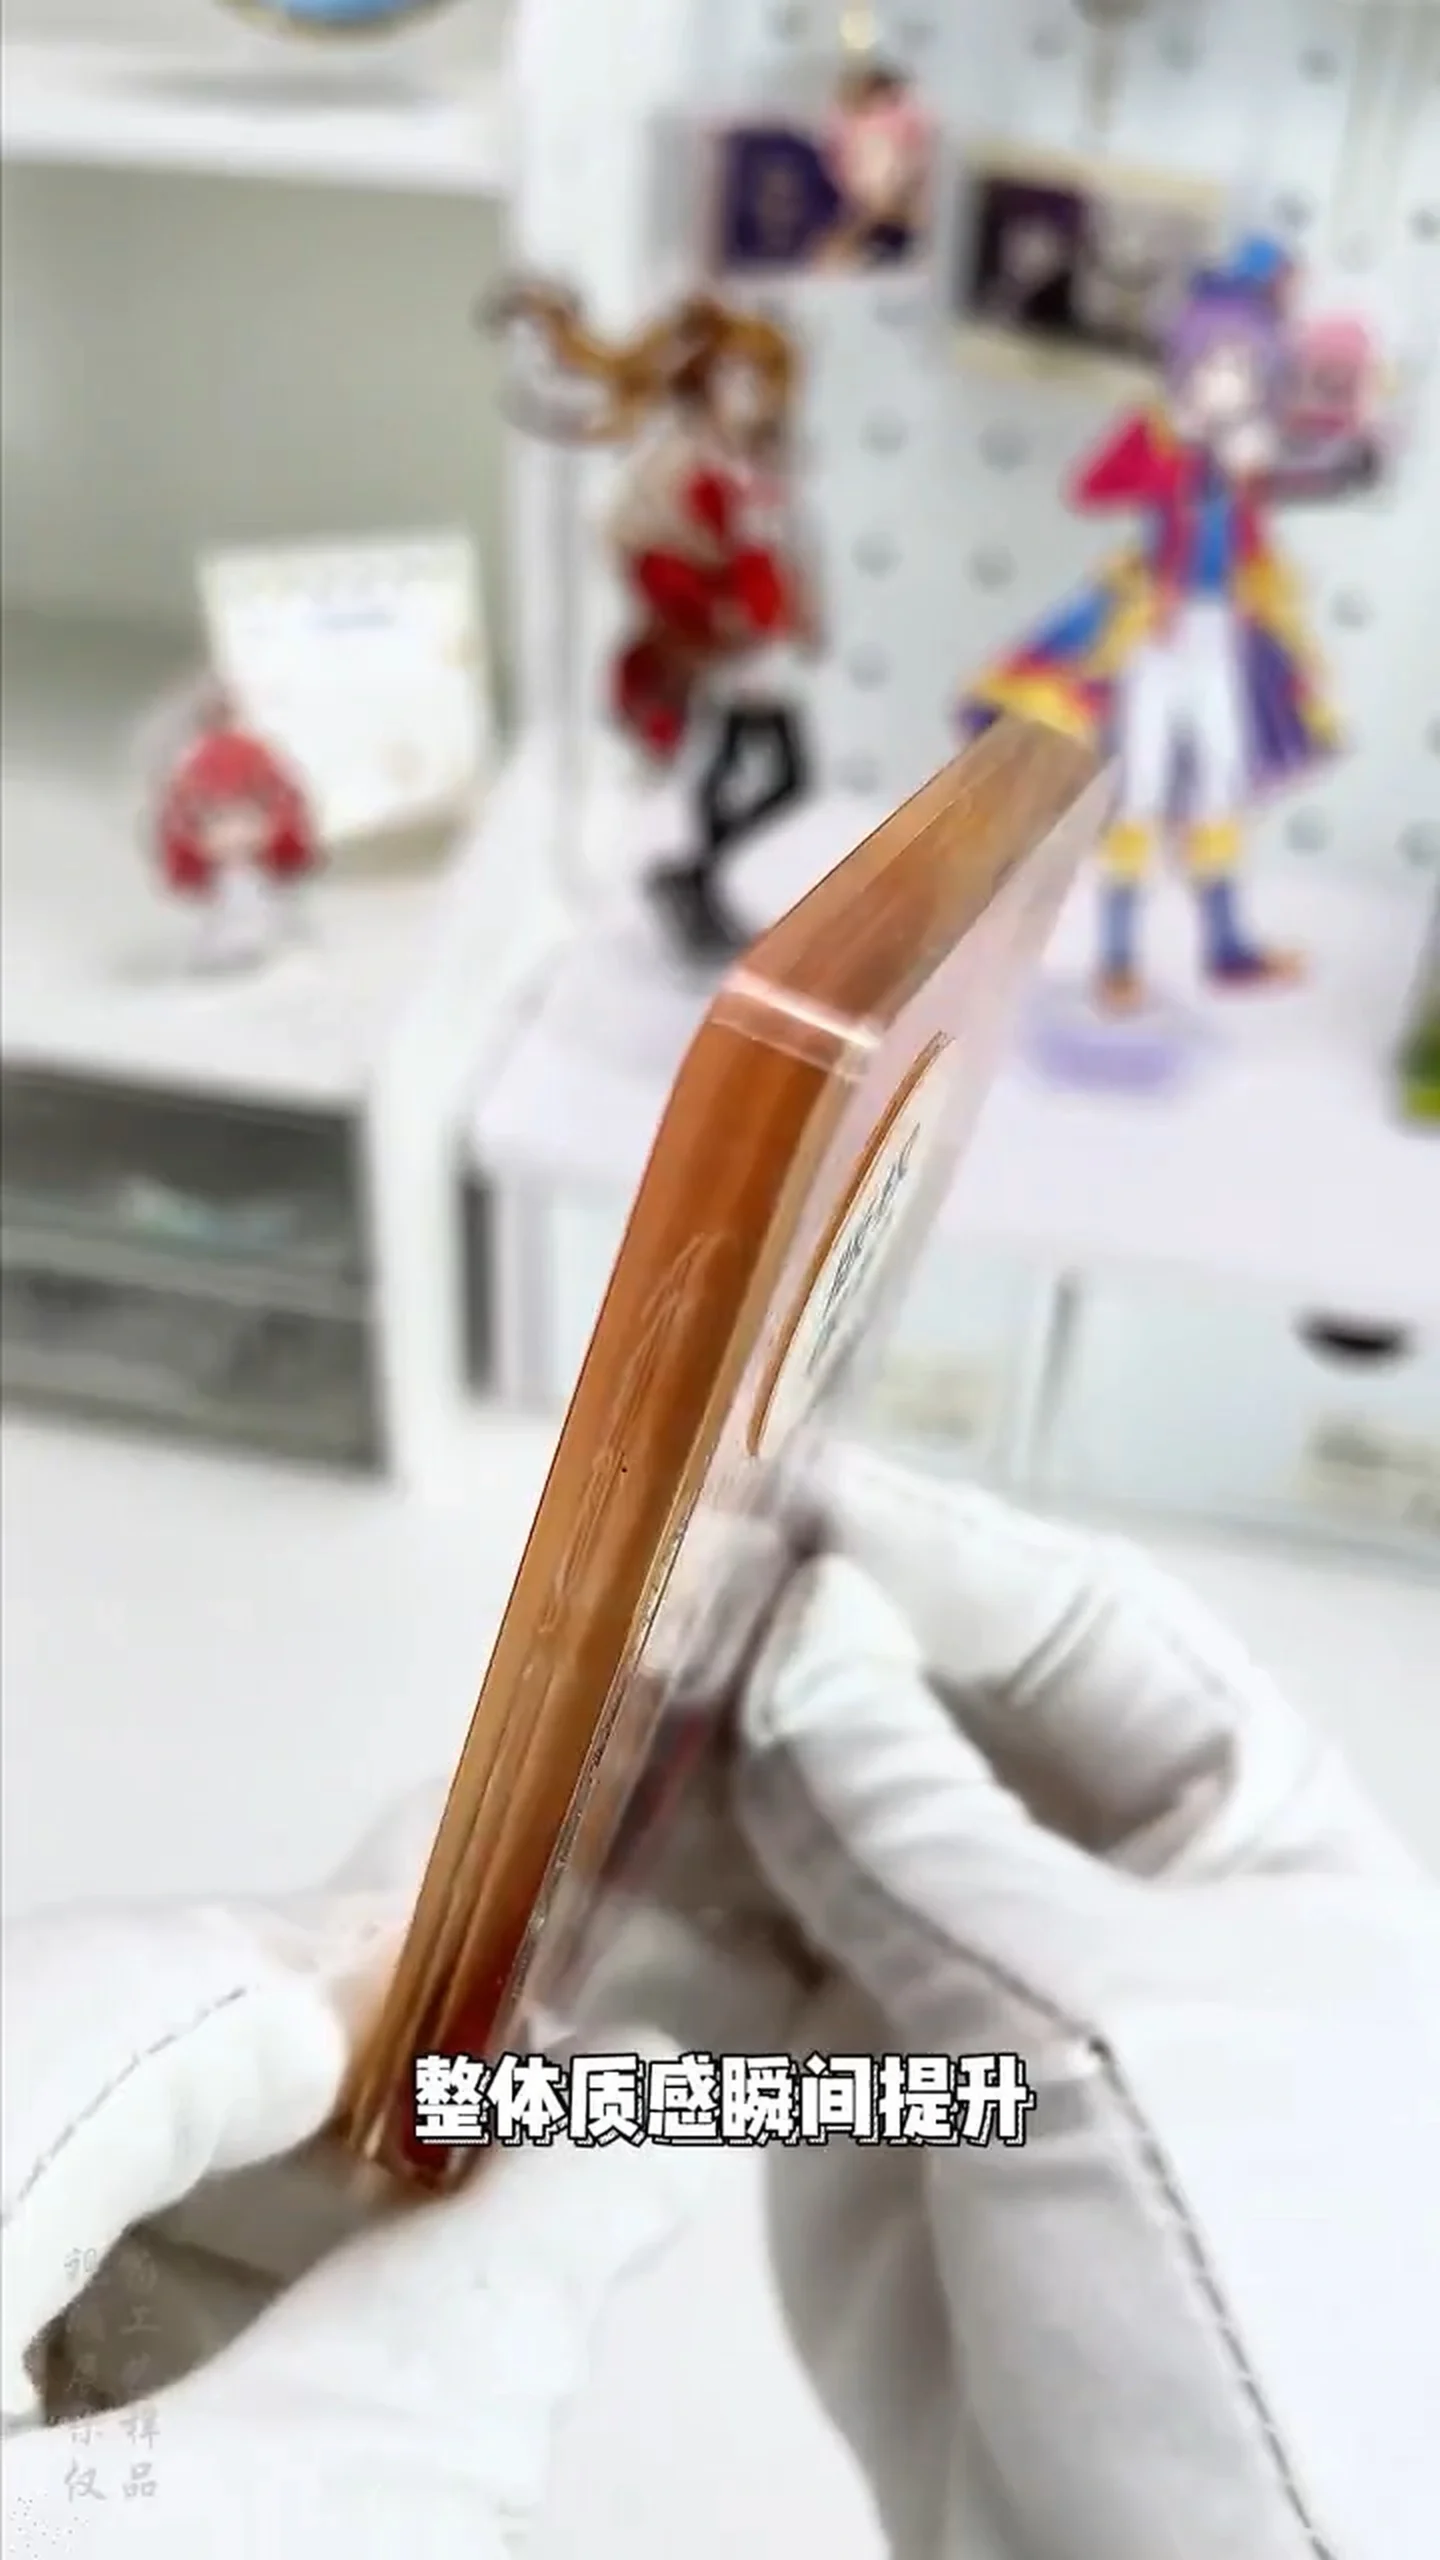
アクリルグッズのエッジ(側面)を斜めに削る、または丸く整える加工です。見た目の高級感の向上、手触りの改善、欠けにくさの向上などの効果があり、キャラクターグッズの品質を大きく左右する重要な工程です。
見た目
光の反射と輪郭を整え、厚板の存在感を引き出します。
手触り
鋭い角感を抑え、持ったときの印象を設計できます。
量産性
図面・工具・治具・検品条件まで一組で固定します。
C面・R面・糸面取り・バリ取りを混同しない
通常は45度の平面。C0.5など、図面のC値で管理します。
丸い輪郭。R0.5など、円弧の半径で管理します。
鋭い角をわずかに落とす指示。外観寸法が必要なら数値を追加します。
加工後の突起を除く作業で、完成C値・R値を指定する言葉ではありません。
WHO SHOULD READ
このガイドを共有したい担当者
面取りは意匠だけでなく、図面、見積もり、サンプル承認、量産検品にまたがる仕様です。次の担当者が同じ基準を共有すると、工場との認識差を減らせます。
「高級感」「丸み」を、承認可能なC/R形状と限度見本へ置き換えます。
限定品、記念品、厚板商品に適した断面と仕上げを選びます。
材料、加工範囲、数量、包装をそろえて比較見積もりを行います。
C0.5、R0.5、非45度、片面/両面、除外位置を図面へ反映します。
寸法、刃物跡、バリ、欠け、白化、透明度を項目別に判定します。
工具、治具、研磨、測定、承認版を量産条件として固定します。
C面とR面の違い
C面は輪郭をシャープに、R面は高光をなめらかに見せます。購入担当者は「高級感」という曖昧な表現を、断面形状と寸法へ置き換えて比較してください。
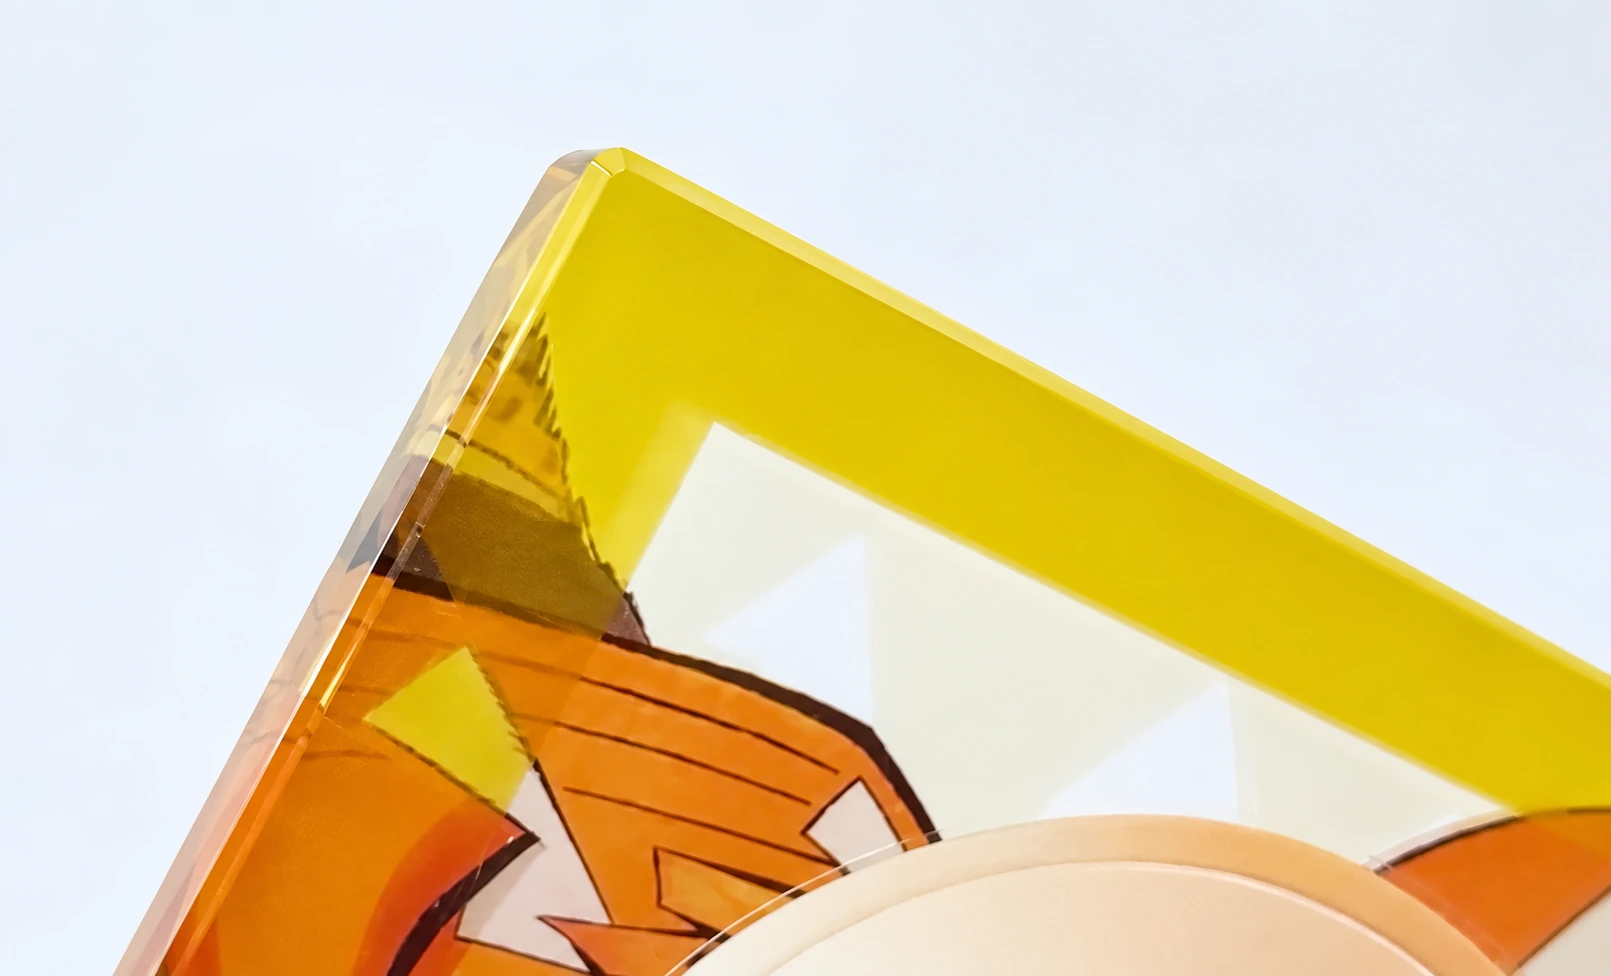 シャープでスッキリした印象
- 硬質でシャープな見た目
- ロゴ・文字・幾何学形状に最適
- 再現性を寸法で管理しやすい
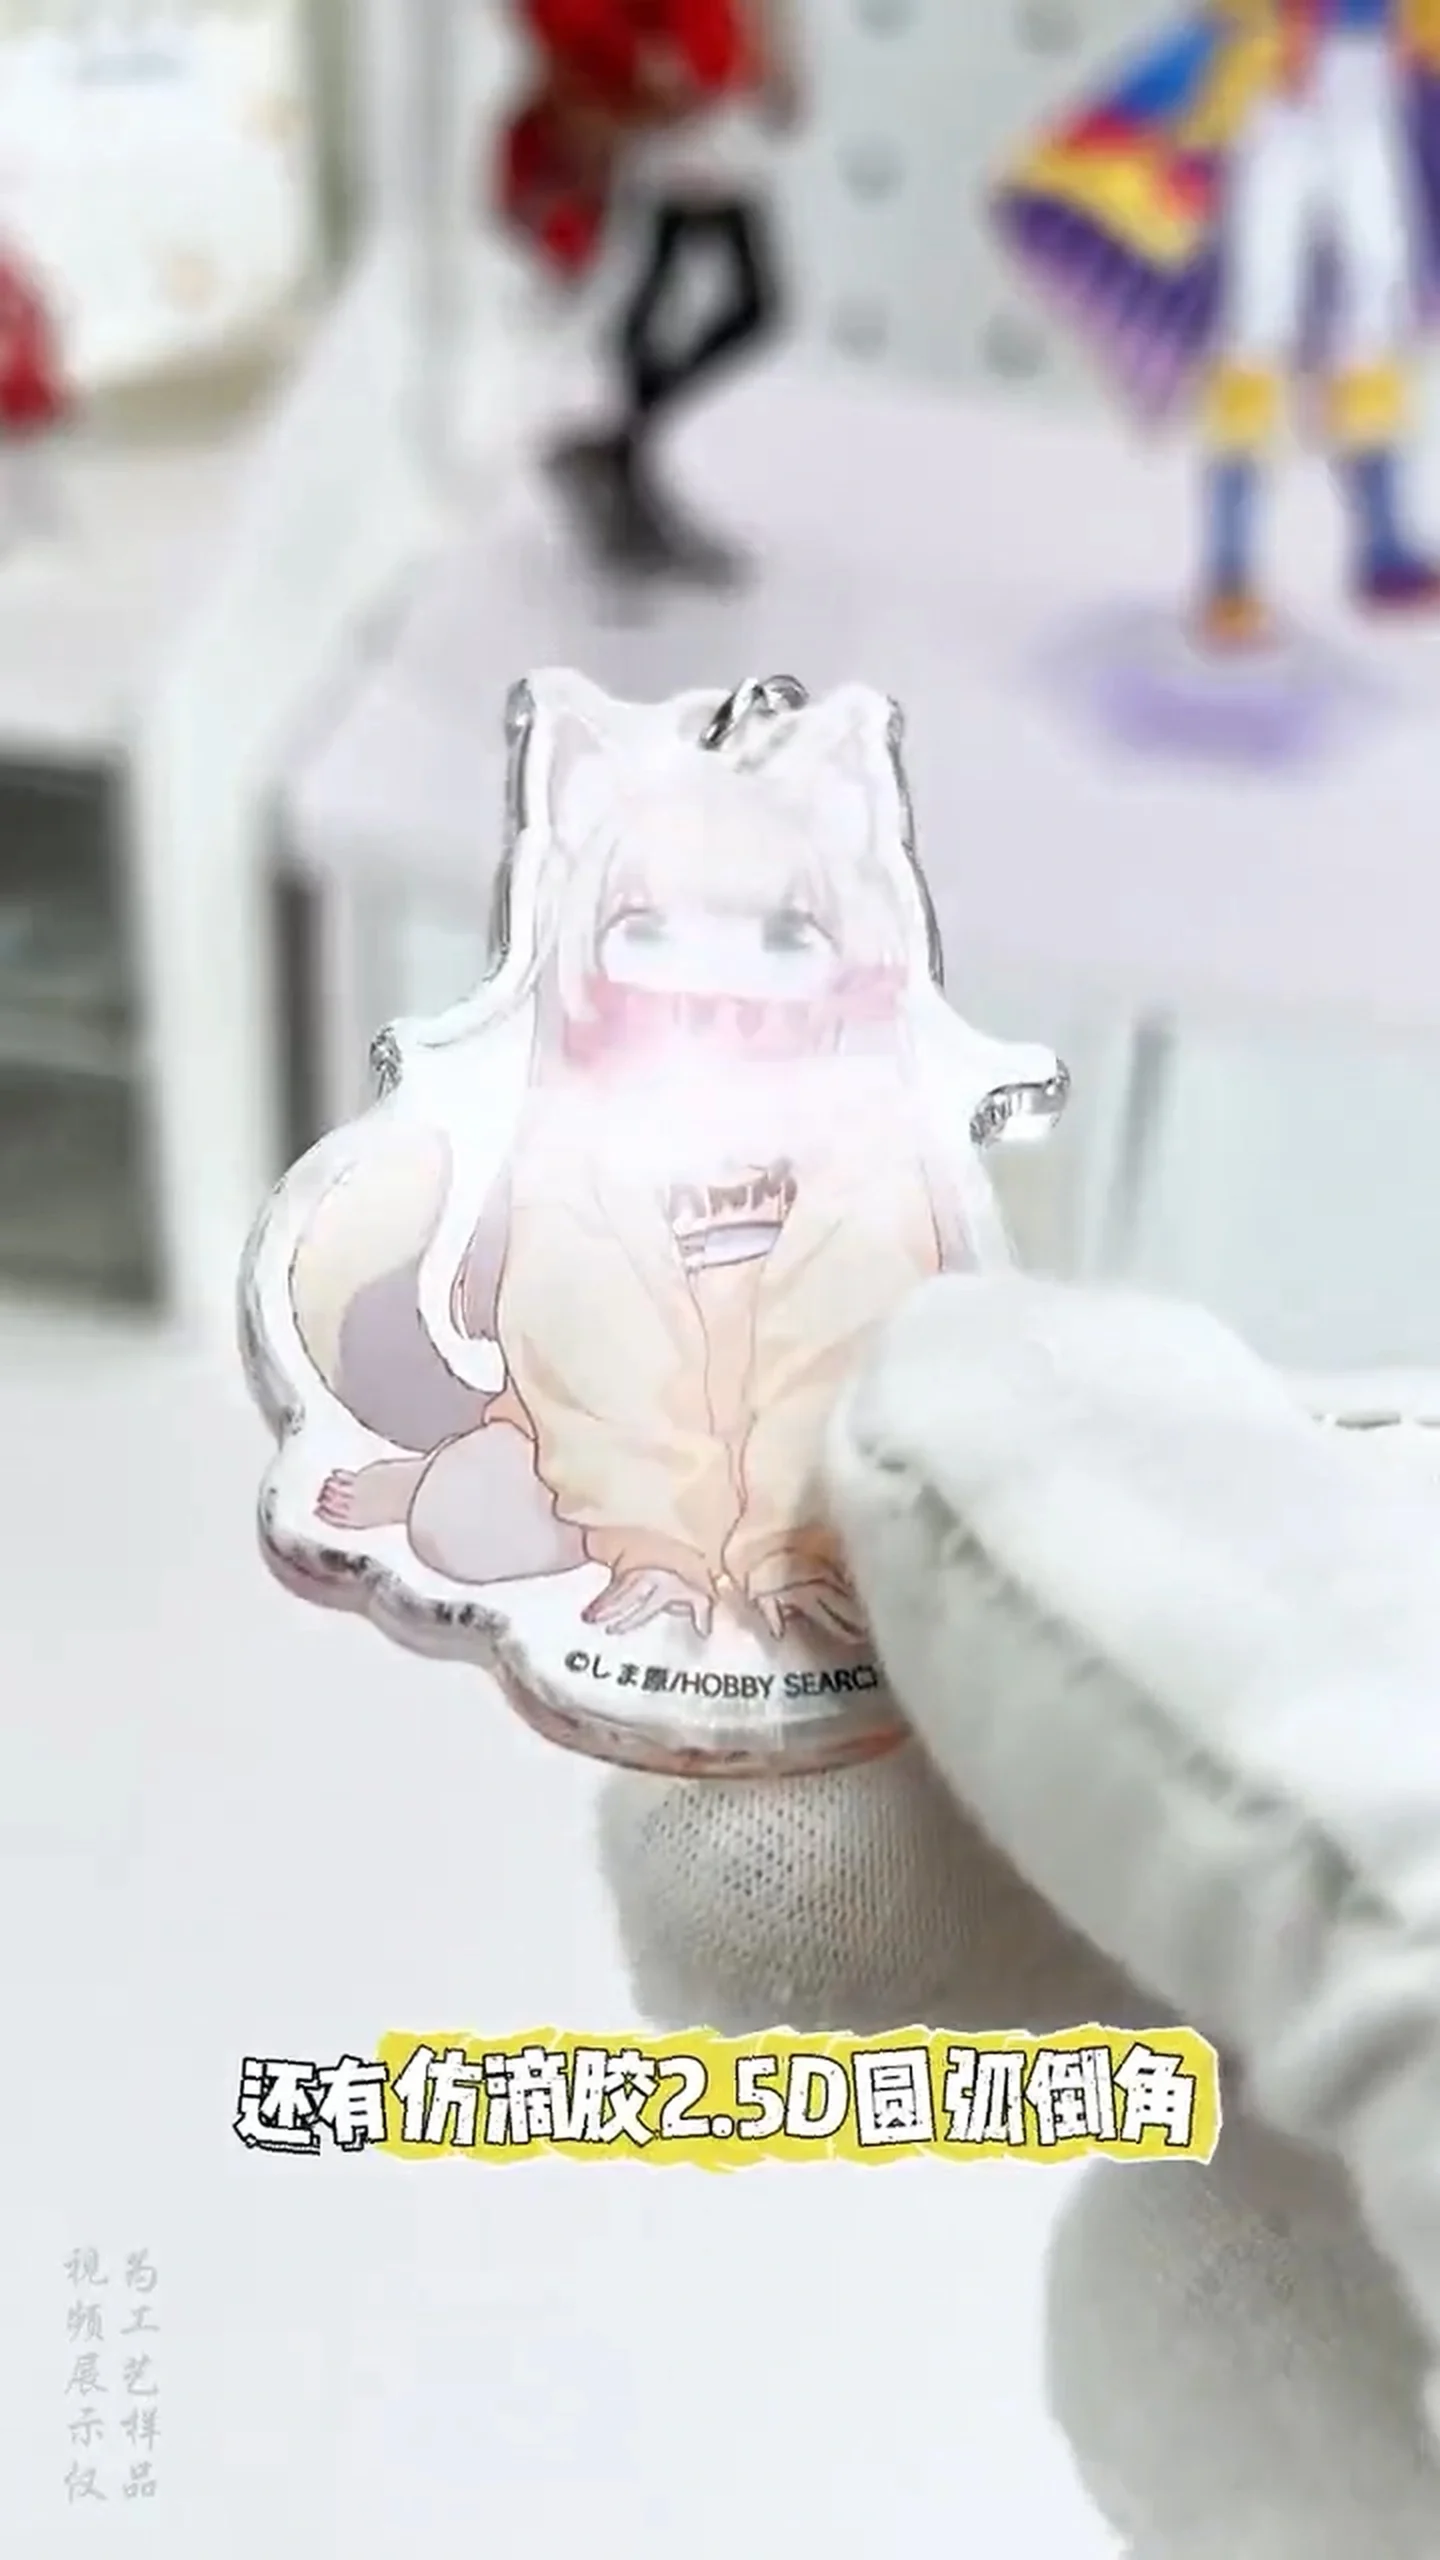 なめらかでやさしい印象
- 丸みのあるやさしい輪郭
- キャラクター・やわらかい形状に最適
- 触れた際の角感を抑えやすい
| 項目 | C面(角面取り) | R面(丸面取り) |
|---|---|---|
| 断面イメージ | 45° | R |
| 見た目の特徴 | シャープでスッキリした印象 | なめらかでやさしい印象 |
| 主な指定方法 | C0.2/C0.3/C0.5 など | R0.2/R0.3/R0.5 など |
| 適したデザイン | ロゴ・文字・シャープな形状 | キャラクター・やわらかい形状 |
DRAWING NOTE
図面で伝える5つの指定
形状記号だけでなく、加工範囲と合否判定まで同じ図面・仕様書にまとめます。
C0.545度面の両側にできる基準寸法。斜面そのものの長さが0.5mmという意味ではありません。
R0.5丸面取りの半径を指定します。外観だけでなく板厚とのバランスも確認します。
2 × 30°45度以外は「寸法×角度」で示し、C表記だけに置き換えません。
表側のみ/両面外周、穴周り、印刷面、除外位置を矢印や着色範囲で明示します。
公差は別記C値・R値だけでは公差は決まりません。重要部は許容差と測定位置を合意します。
実際の製造プロセス
当社のアクリルグッズは、CNCによる高精度な面取り加工を前提に、実材料のサンプルで外観をすり合わせます。
CNCによる面取り加工の流れ
高精度なCNC加工で、デザインに合わせた正確な面取りを行います。キャラクターの魅力を
もっと美しく。
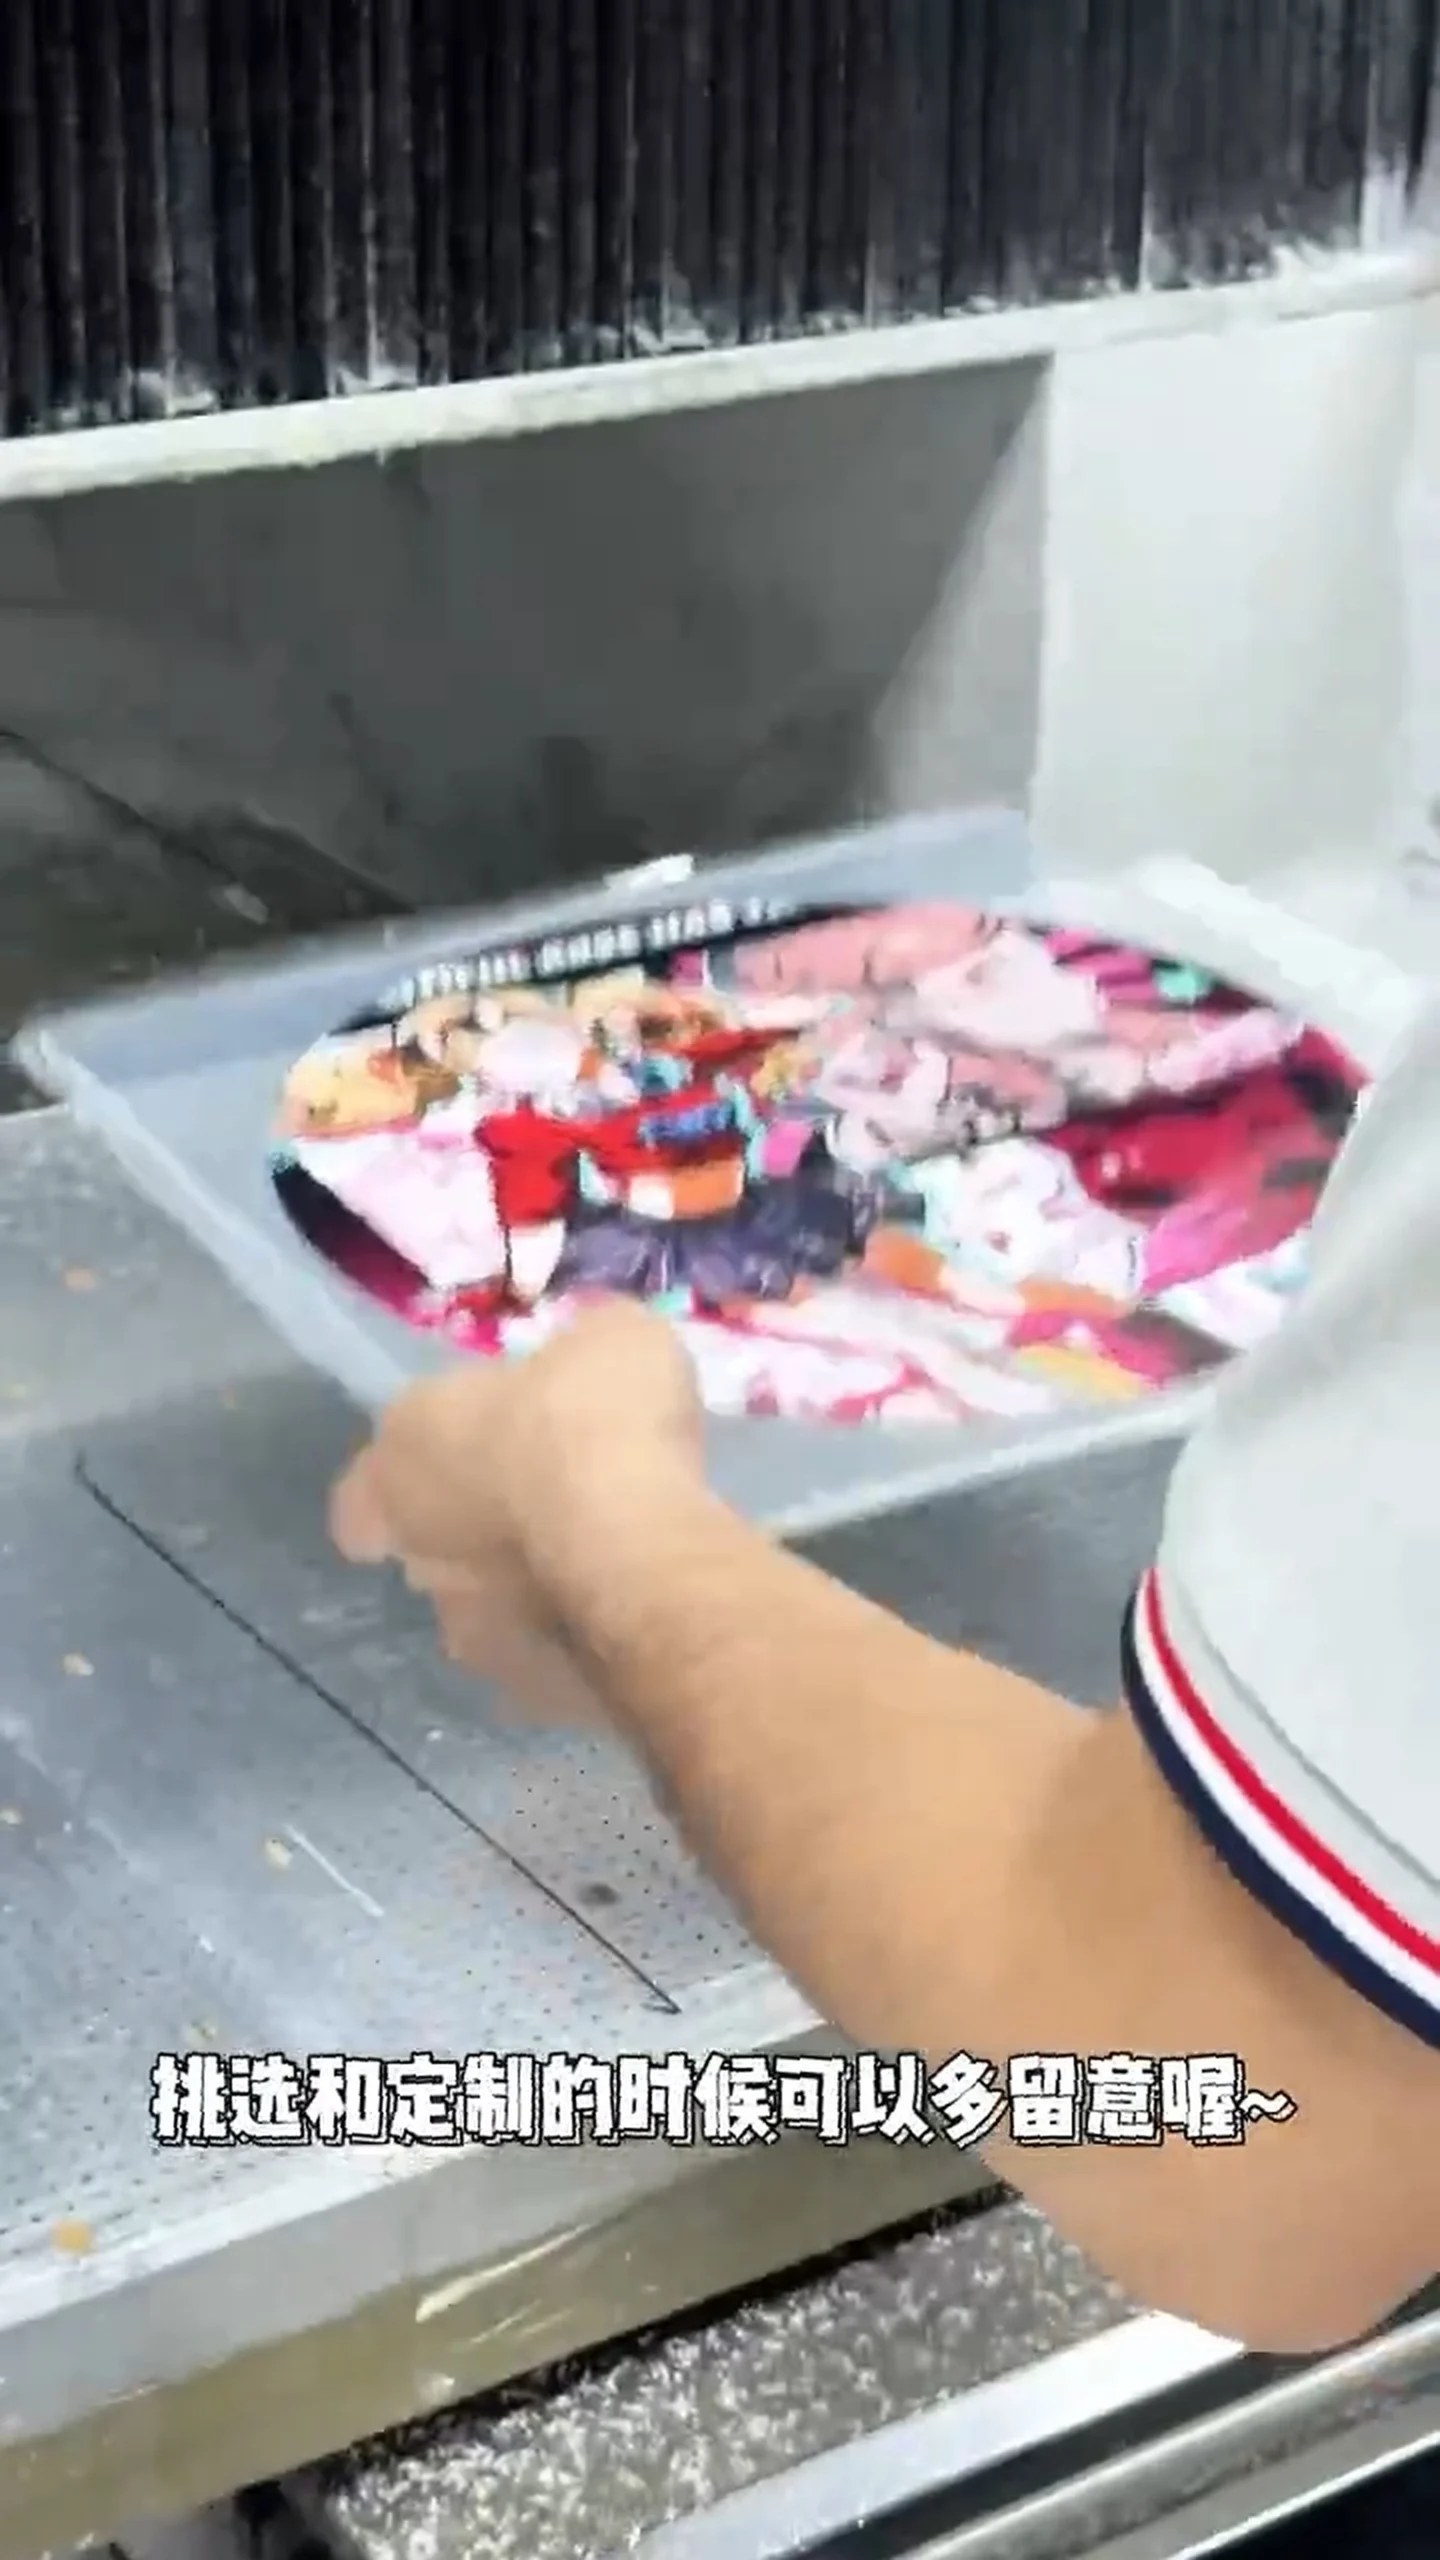
01原版の準備
デザインに合わせてアクリル板を用意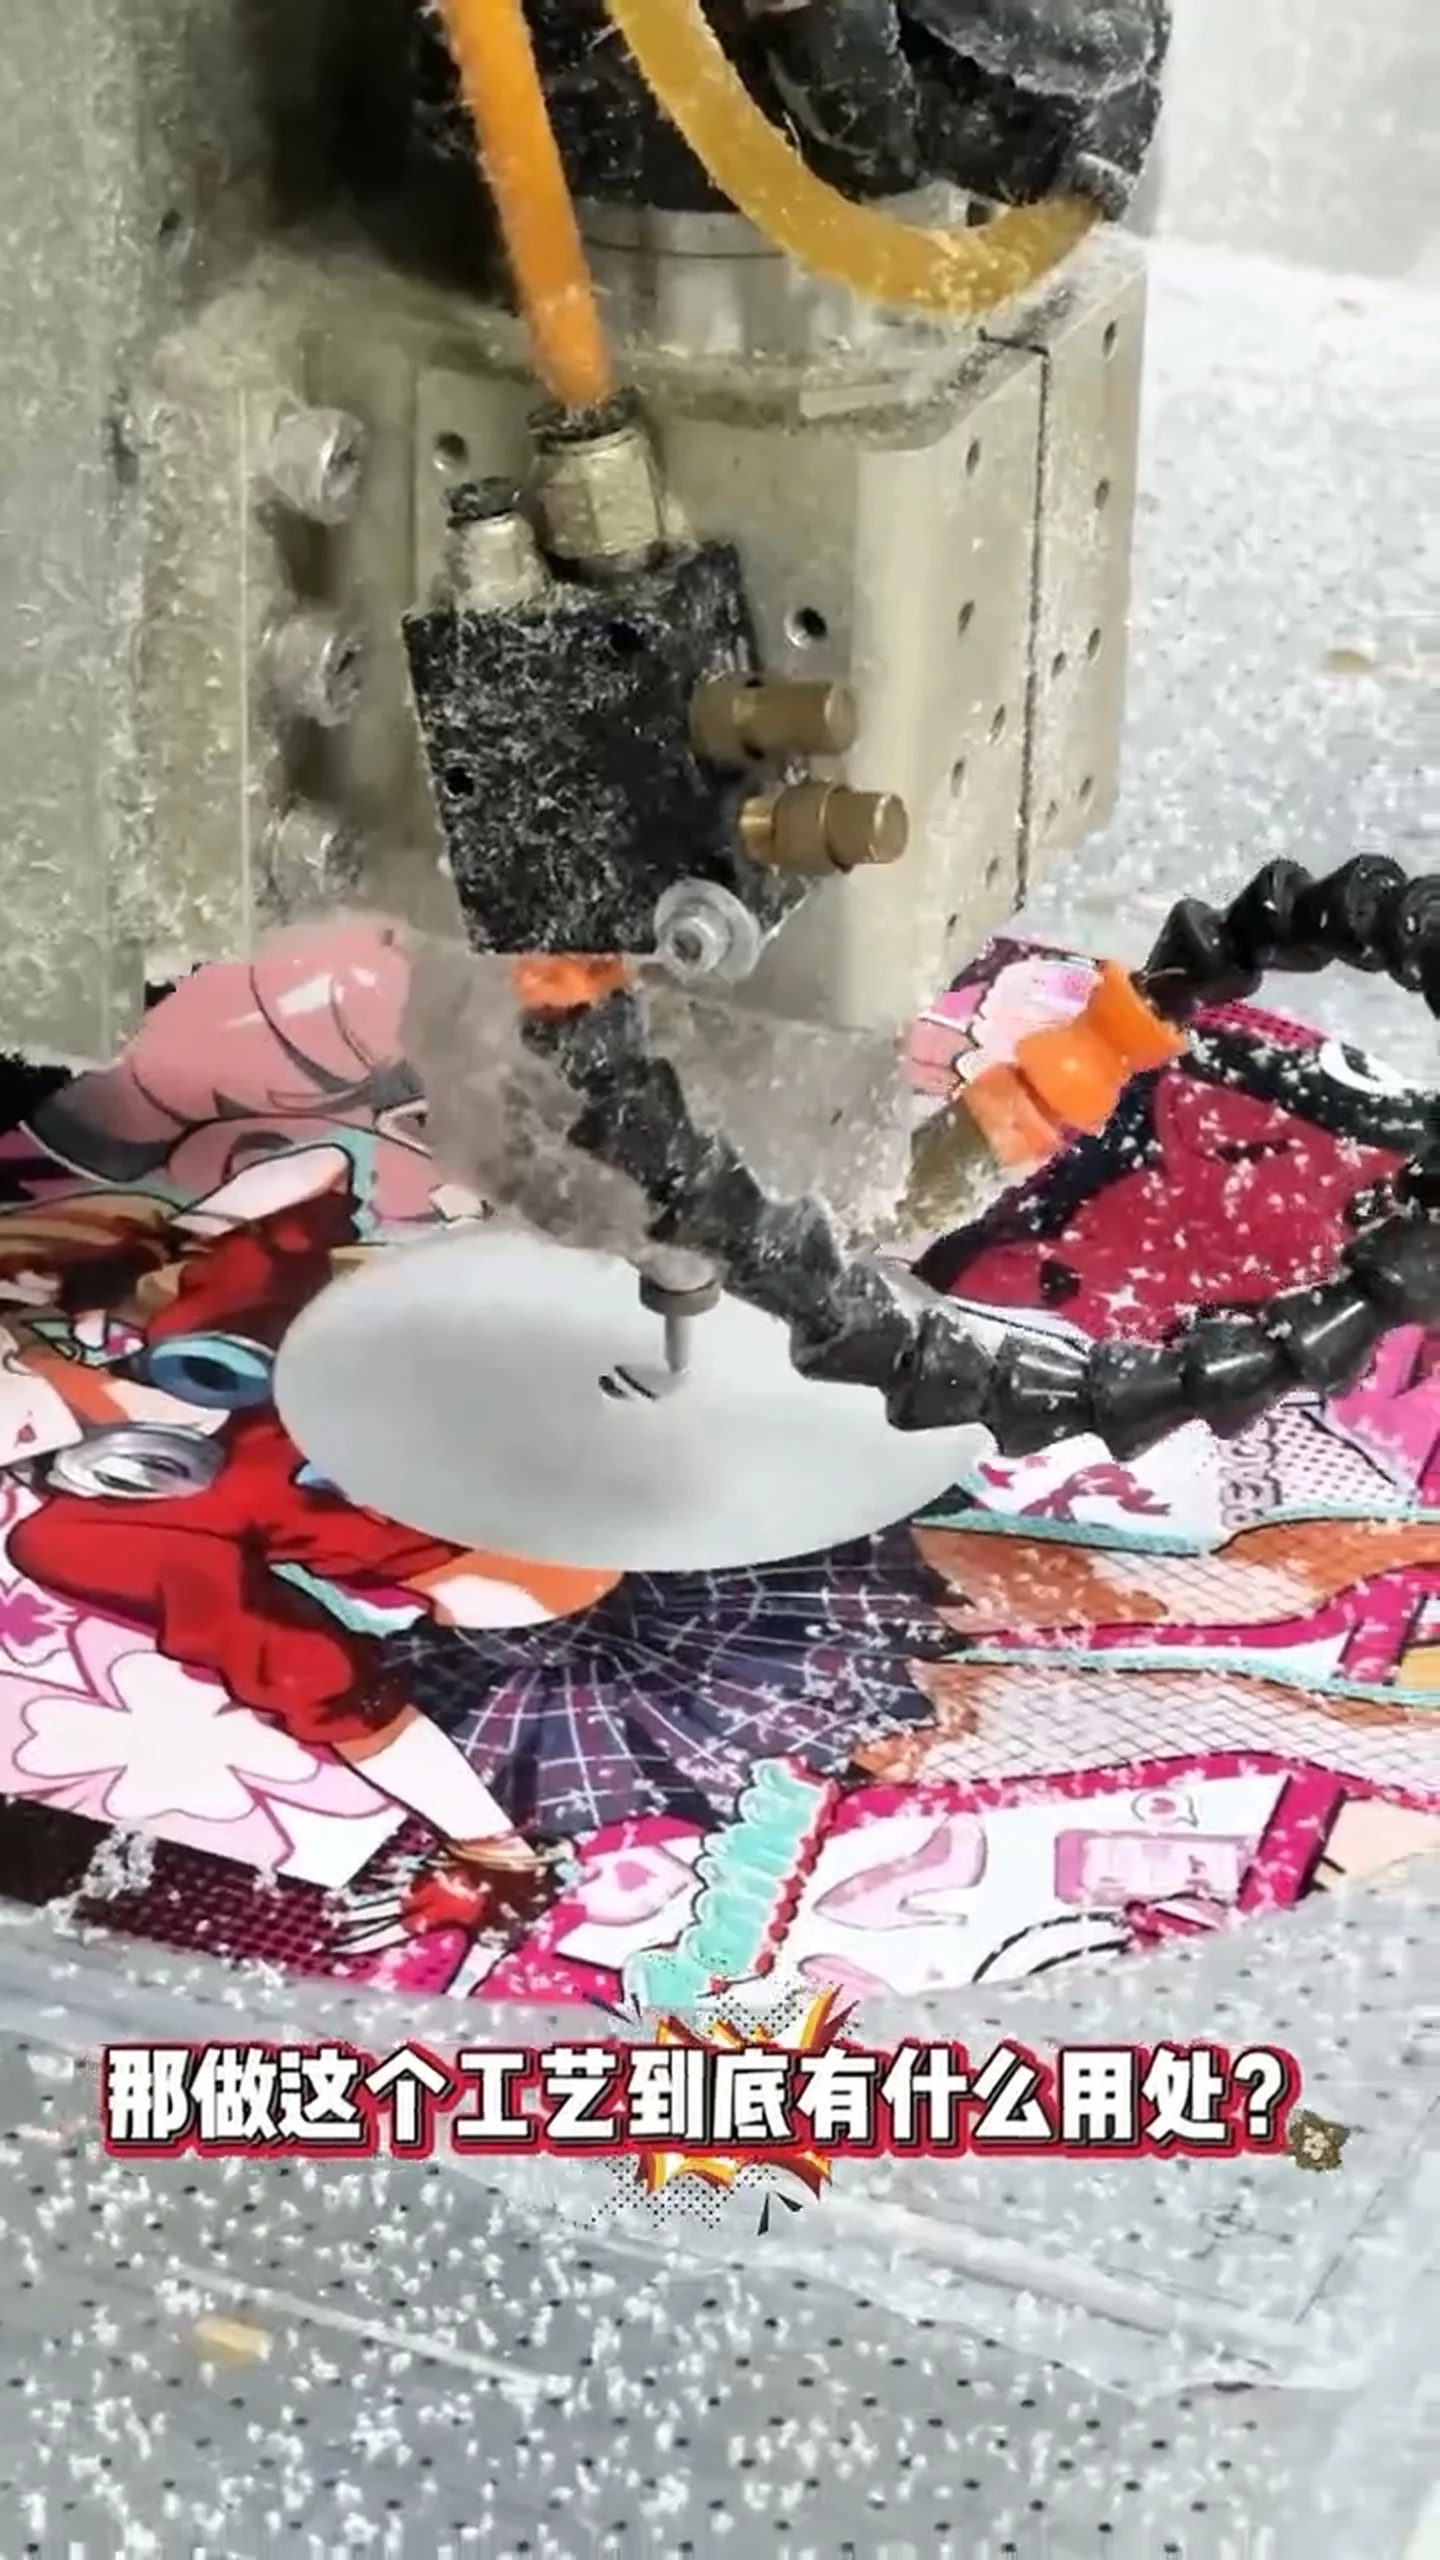
02CNCで面取り加工
プログラムに沿って正確に面取りを実施
03仕上がりの確認
断面のなめらかさと全体の風合いを確認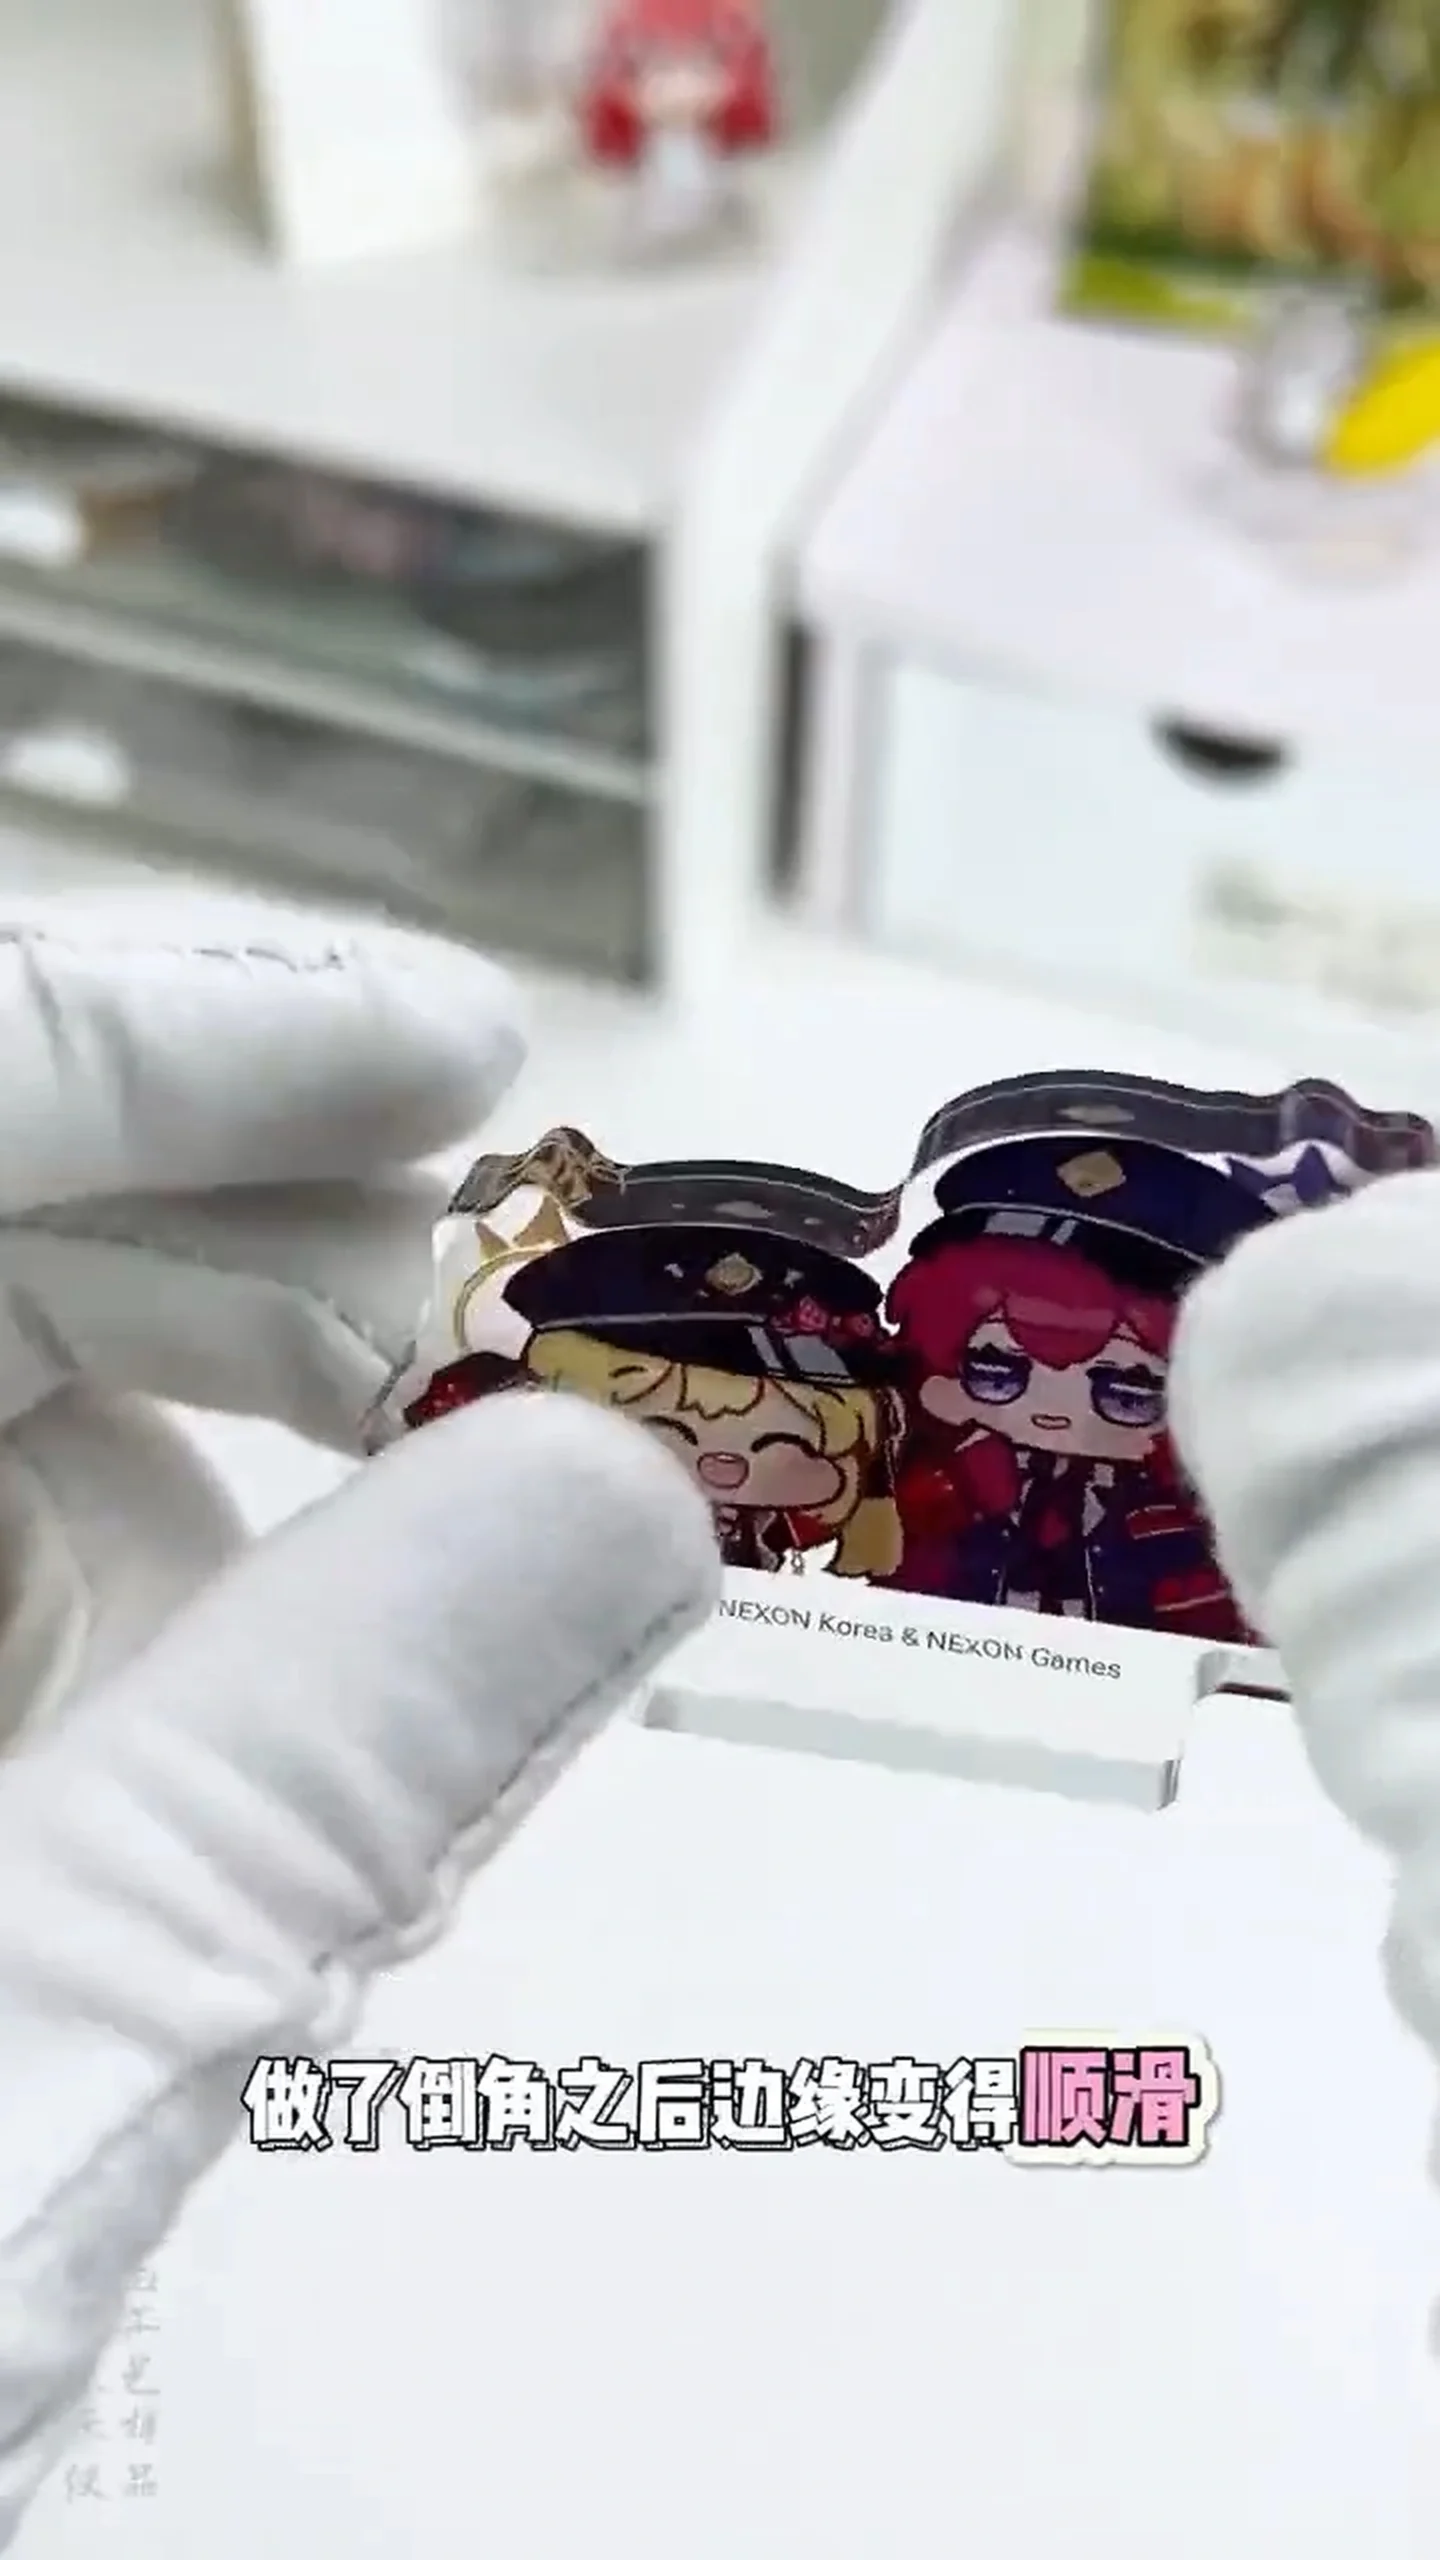
04完成
仕上がりを検査し量産へ動画だけでは工具径、回転数、送り速度、冷却条件、公差、材料グレードまでは判断できません。実材料のサンプルで決めることが重要です。
切削後のエッジ仕上げは、別工程として選ぶ
機械加工のまま
最短の工程構成刃物跡や半透明の切削面が残ることがあります。意匠面に採用する場合は、許容する筋や白化を限度見本で固定します。
湿式研磨
粗さを段階的に整える水を使いながら研磨し、熱や目詰まりを抑えます。番手、研磨方向、残す曇りの程度をサンプルで確認します。
研磨+ポリッシュ
透明感を高める追加工程研磨後にバフ等で光沢を整えます。工程と検品が増えるため、外観水準に応じて見積もり条件を分けます。
局部的な過熱は内部応力や表面損傷につながる可能性があります。研磨・ポリッシュ方法は材料、板厚、印刷、形状に合わせて選定します。
2.5Dだけでは、量産仕様になりません
生産仕様としては不十分です。
「2.5D」「立体的な面取り」「なめらかなエッジ」といった表現は、仕上がりイメージを伝える参考語です。量産前には、C面またはR面の数値(例:C0.3/R0.3)、加工する面、必要な透明度、許容する刃物跡、承認サンプルを固定します。
品質基準の目安
外観だけで合否を決めず、寸法・表面・干渉を分けてサンプル確認します。重要項目は測定位置、抽検数量、承認サンプル、限度見本まで合意します。
| 項目 | 確認ポイント | 合意する基準 |
|---|---|---|
| C/R寸法 | 指定位置の面幅、半径、角度 | 図面公差・測定位置・測定方法 |
| 刃物跡・バリ | 筋、引っかかり、残留バリ | 承認サンプルと限度見本 |
| 欠け・白化 | 角の欠け、応力による白化や微細傷 | 観察距離・照明・不良限界 |
| 透明度・光沢 | 切削面の曇り、反射、研磨むら | 指定仕上げとの比較 |
| 印刷・穴との干渉 | 印刷端、穴、金具、細い輪郭との距離 | 図面と実装サンプルで確認 |
| ロット再現性 | 加工面と外観のばらつき | 抽検数と承認版番号を記録 |
重要C面は、非接触・3D形状測定で定量確認
投影寸法だけで判断しにくい面幅、角度、段差は、非接触の形状測定や3Dデータで確認できます。測定箇所、抽検数量、CADまたは承認サンプルとの比較方法を検査仕様に記録します。
※ 公差・外観基準は形状、板厚、数量、仕上げで変わります。最終基準は案件ごとの図面・承認サンプル・限度見本で合意します。
見積もり・納期を変える8つの条件
| 変動条件 | 見積もり前に伝える内容 | 確認理由 |
|---|---|---|
| 材料種類 | 透明・カラー・白、材料グレード | 切削性と外観条件が変わる |
| 板厚 | 各SKUの実板厚 | 工具・加工回数・仕上がりが変わる |
| 加工辺の総長 | 外周と穴周りの対象範囲 | 加工時間と検査箇所に影響 |
| 形状の複雑さ | 細部、凹部、小径穴、除外位置 | 工具進入と治具設計に影響 |
| 片面/両面 | 表裏の加工範囲と印刷面 | 反転・位置決め工程が変わる |
| 仕上げ水準 | 機械加工面、湿式研磨、ポリッシュ | 追加工程と外観検査が変わる |
| SKU・数量 | SKU別数量と量産総数 | 段取り回数と治具数に影響 |
| 修正・包装・納品 | サンプル修正回数、個包装、納品先・希望日 | 承認工程と物流条件に影響 |
発注チェックリスト(全10項目)
RFQ(見積依頼)の際は、以下の項目をご確認・ご記載ください。未確定の項目は「提案希望」と書き、参考写真と使用条件を添えると比較しやすくなります。
サンプル確認の流れ
量産前にサンプルで仕上がりを確認し、安心して量産に進みましょう。
用途・デザインに合わせた面取り仕様をご提案
実物で加工したサンプルをご提供
面取り形状・質感・印刷のバランスを確認
承認後、安定した品質で量産対応
よくある質問
一律には決まりません。C面は斜面の反射と幾何学的な輪郭、R面は連続した高光と丸い手触りが特徴です。デザイン、板厚、光源、印刷、用途に合う方を実物サンプルで選びます。
参考語としては使えますが、それだけでは不足します。断面図、R値または面取り幅、加工面、仕上げ、許容する刃物跡、承認サンプルの条件を追加してください。
面取りは形状加工です。透明感は材料、刃物、加工条件、研磨などで変わるため、必要な外観を別項目として指定します。
形状と板厚によって検討できます。裏返し時の位置決め、印刷や保護フィルムの傷、側面中央の厚み、穴や細い輪郭との距離をサンプルで確認します。
材料、板厚、断面、面取り寸法、片面/両面、透明度、刃物跡、欠け、印刷位置、擦り傷、保護フィルム、包装を確認し、承認版番号と限度見本を量産基準にします。
糸面取りは、鋭い角やバリをわずかに落とす処理を指すことが多く、寸法が一意に決まる表現ではありません。C面取りは45度の平面とC寸法を指定する加工です。外観や組み付けに関わる場合は、C値・加工範囲・片面/両面を図面で指定してください。
いいえ。C1は面取り形状の基準寸法を示しますが、公差まで自動的に確定するものではありません。重要なC面は、測定位置、許容差、測定方法、承認サンプルまたは限度見本を見積もり前に合意します。
材料の種類と板厚、加工する辺の総長、形状の複雑さ、片面/両面、研磨・ポリッシュの水準、SKUと数量、サンプル修正回数、包装・納品条件が主な変動要因です。固定価格や標準納期ではなく、図面と希望条件を一組にして確認します。
お問い合わせ
仕様のご相談から、サンプル制作・量産まで。キャラクターグッズのアクリル加工は、CharacterCraftGiftにお任せください。