アクリルのレーザーカット断面が白い・曇る・縦筋が出る原因と対策
アクリルのレーザーカットでは、条件や材料特性により断面の白化・曇り・縦筋が発生することがあります。原因を正しく理解し、適切な対策で安定した品質を実現するためのポイントを、製造現場の知見をもとに解説します。
不良の原因がわかると、最適な仕様で見積もりができる。
授権済み工程動画: 約 15.7 秒、1920×1080。印刷アクリルの切断工程を示す一例であり、普遍的な加工条件や完全な品質フローを証明するものではありません。
断面の白化・曇り・縦筋は、原因を特定し対策することで抑制できます。
アクリルのレーザーカット断面が白い・曇る・縦筋が出る主な原因は、材料ロットと吸湿、レンズ・焦点・光路、機械振動、出力・速度・周波数、エアアシスト、排気、加工台の反射です。症状を観察し、一度に一条件だけ試切りして、承認サンプルと量産条件を固定します。
症状を正しく特定する
まずは現物を観察し、断面の状態を正確に把握する
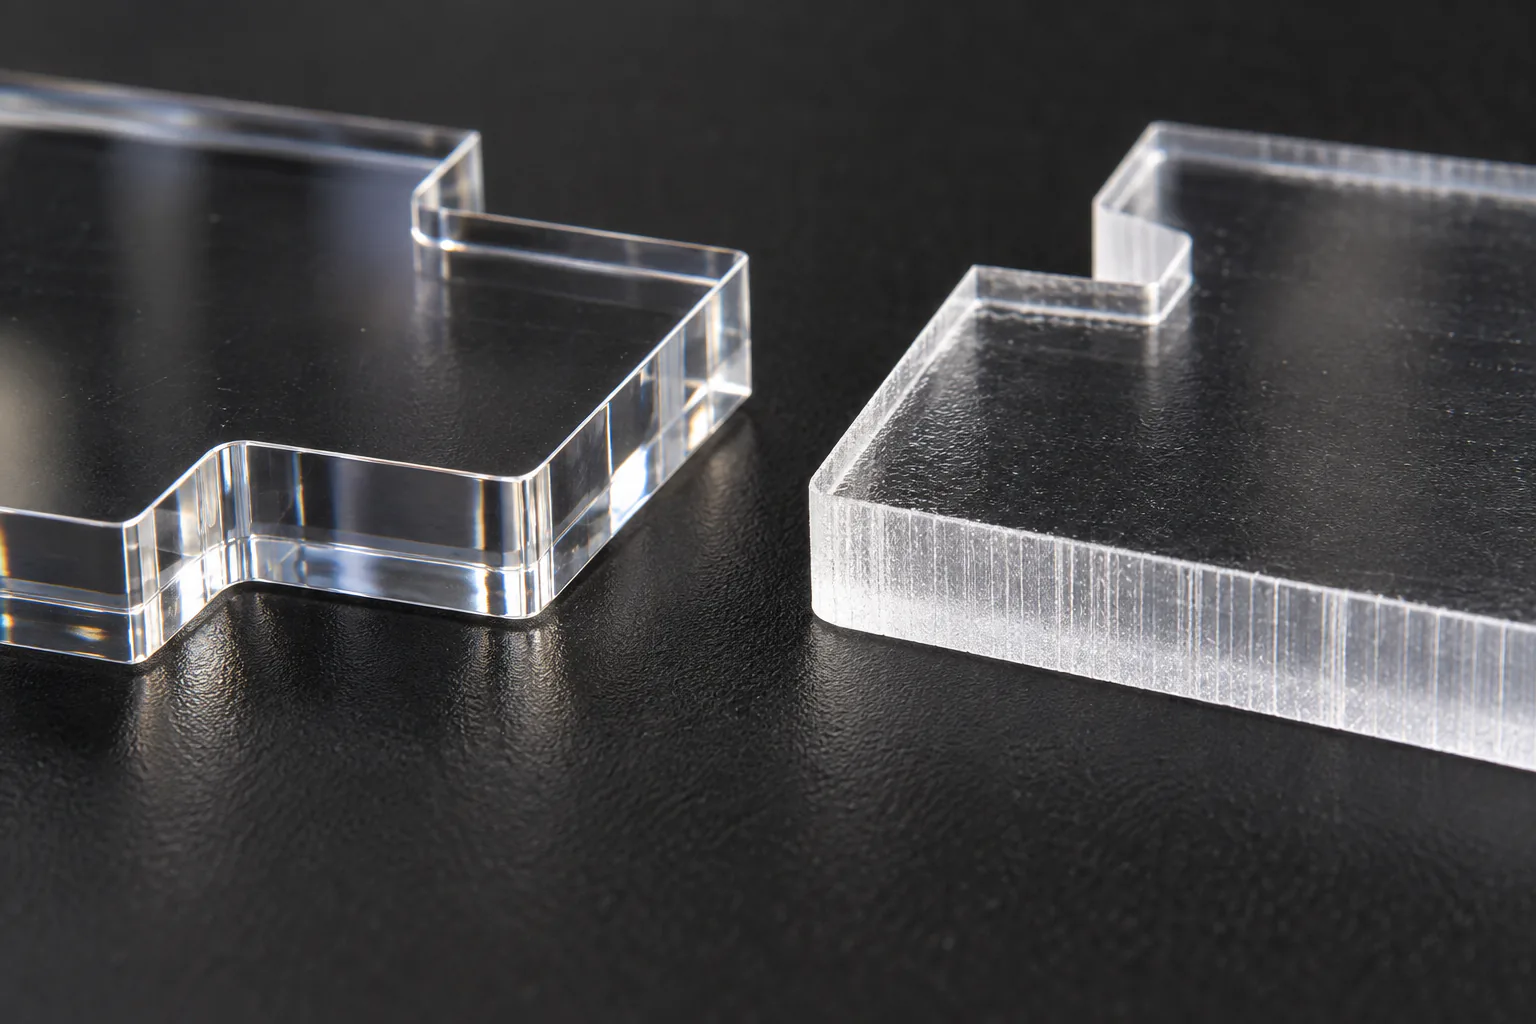
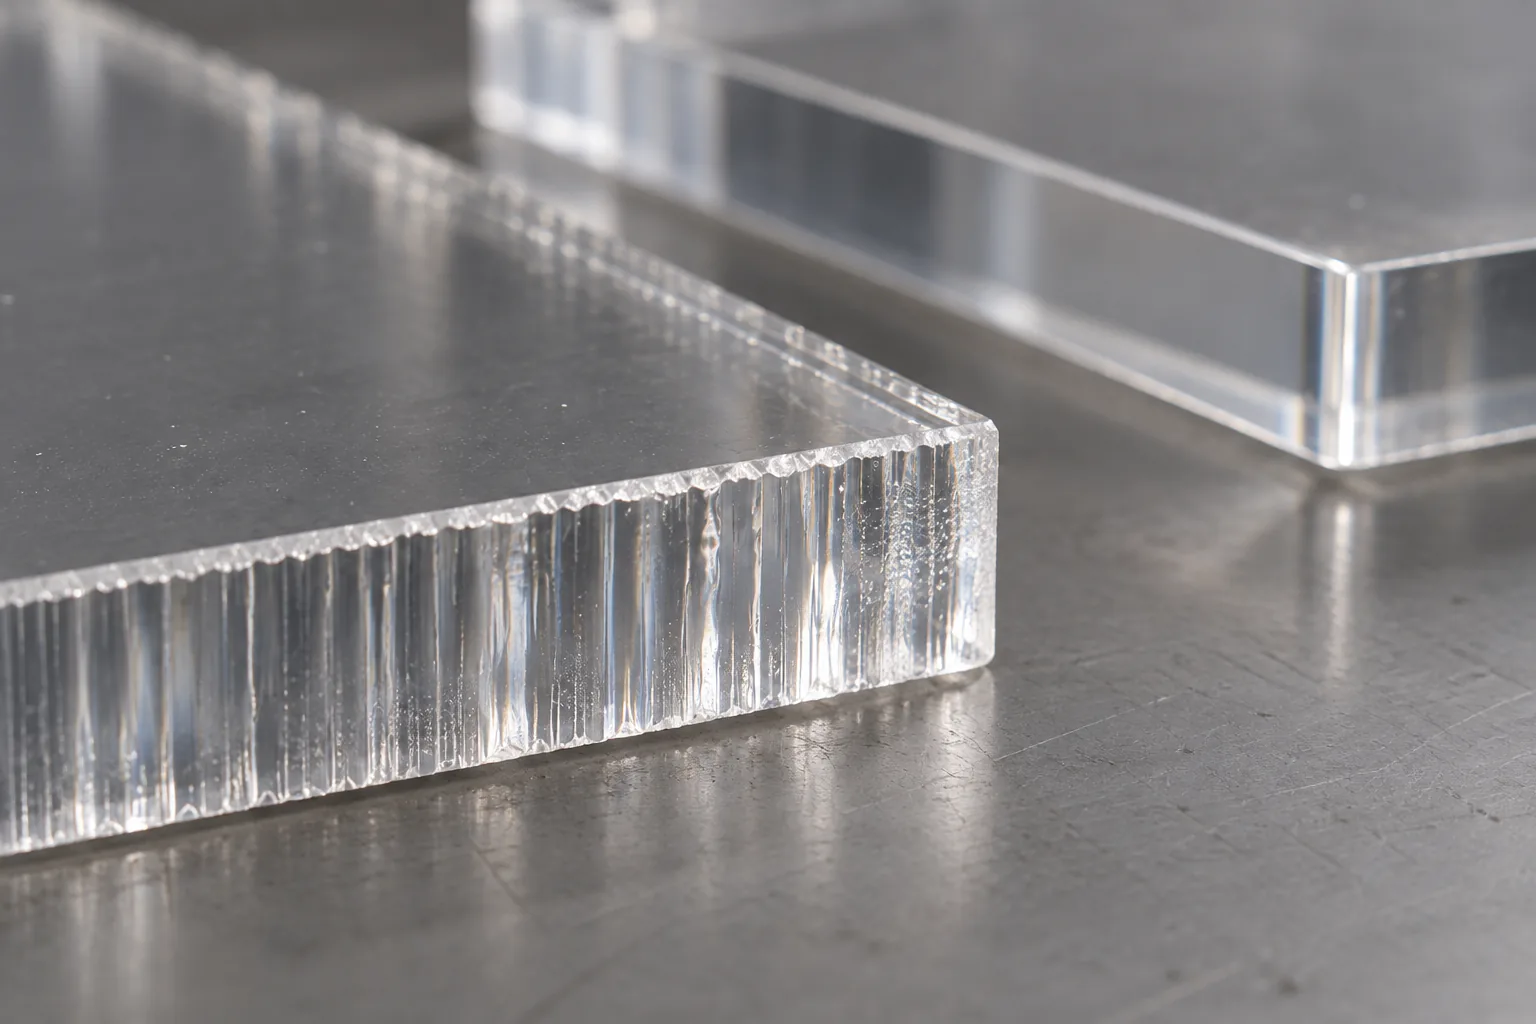
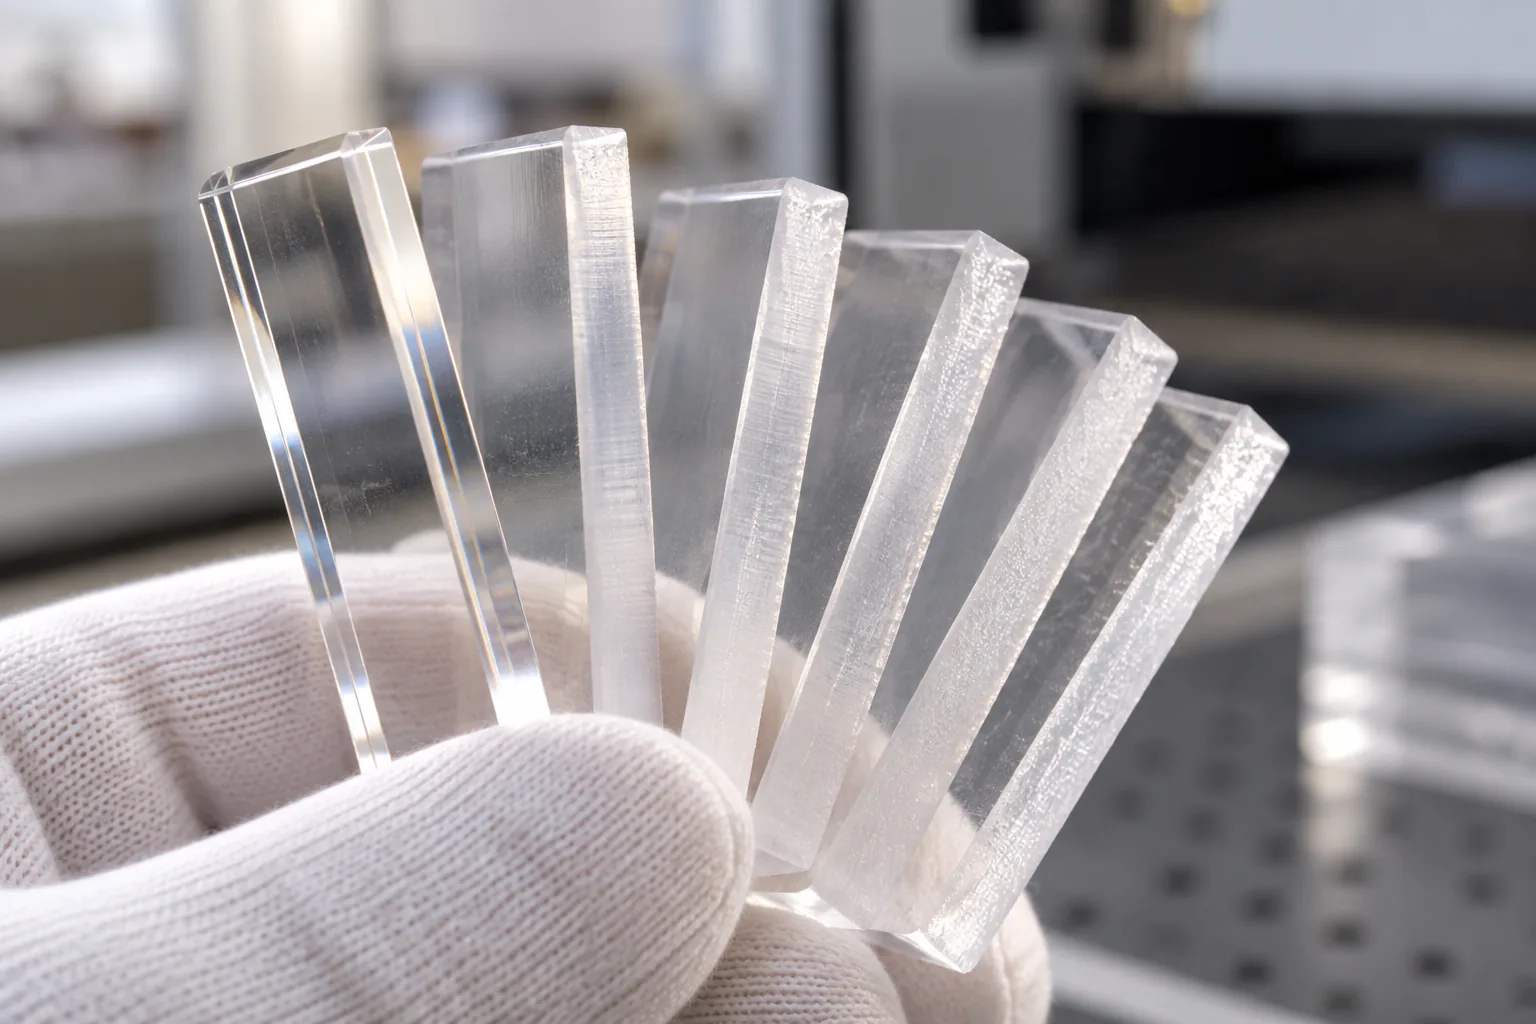
縦筋・水波紋
筋のピッチと方向を観察。周波数、焦点、光路、ガイドやベルトの振動を確認。
白化・曇り
断面自体か、表面残渣かを白/黒背景で分け、排気と気流の影響を比較。
粗れ・不平整
板厚の上下で差があるかを確認。焦点位置、レンズ、切断能力を切り分けます。
転角の溶け
直線は良好で角だけ丸い場合は、転角減速と滞留熱の影響を優先確認。
台面反射傷
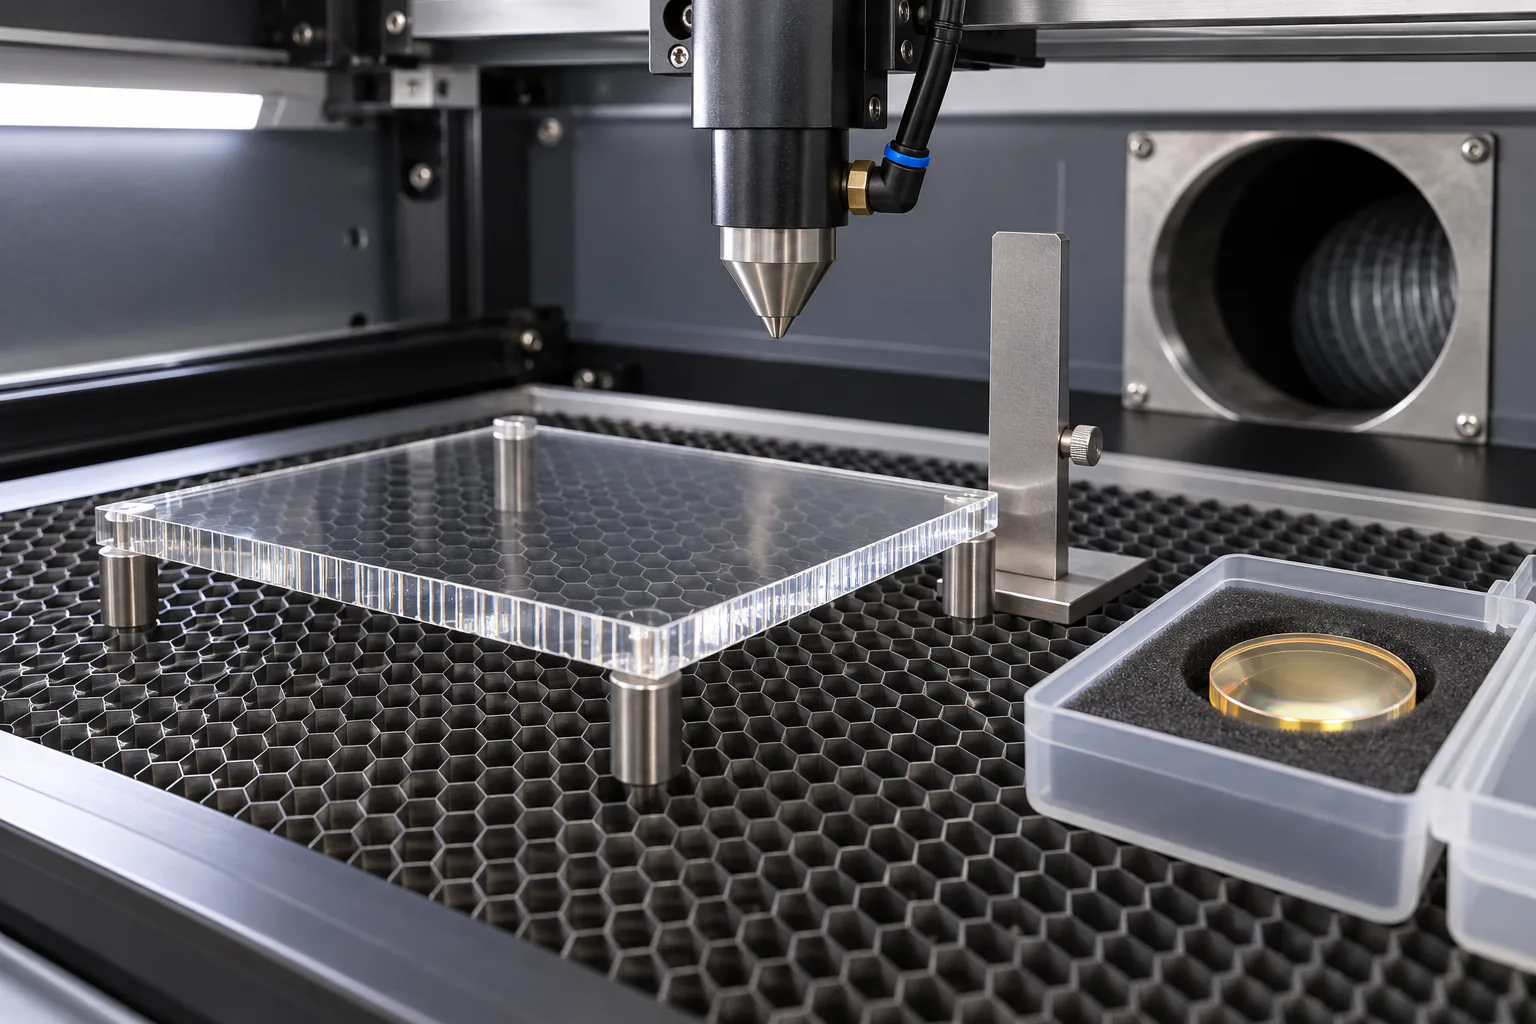
底面だけの点状傷・汚れは、ハニカムと板の距離を変えて比較。
泡・粒
パラメーター変更前に、開封日、保管湿度、前乾燥の有無、ロット間差を確認。
3 つの工場意見と、そのまま一般化できない点
以下は異なる工場が公開した意見の要約です。数値や手順をそのまま一般化しないため、各意見の下に「検証時の注意点」を示します。
焦点・光路・レンズから確認
不平整や白化に対し、焦点、光路、レンズ汚れ/破損、ハニカム反射を確認。吹き付けを弱めるまたは止める、速度を下げて出力を上げる、材料や機台を変えるという意見。
転角停留時間と局所熱を減らす
角の溶け・丸み過大に対し、コーナー加速機能で滞留時間を減らし、局所過熱を避けるため出力を下げるという意見。
材料、150 W 条件、補助ガス圧を管理
ギザギザ・水波紋に対し、注型アクリル、150 W 機のパラメーター調整、補助ガス圧の管理を提案。
提供元資料:150 W CO₂レーザー機の 1–10 mm 参考値
提供元の原資料に記載された数値を転記しています。機種、実出力、レンズ、ノズル、焦点、周波数、排気、材料ブランドは未提示のため、推奨値ではなく試切りの比較資料として扱います。
| アクリル板厚 | レーザー出力比 | 切断速度 | 補助エア圧 | bar 換算 |
|---|---|---|---|---|
| 1 mm | 40–50% | 30–40 mm/s | 0.2–0.3 MPa | 2–3 bar |
| 2 mm | 45–55% | 25–35 mm/s | 0.2–0.3 MPa | 2–3 bar |
| 3 mm | 50–60% | 20–30 mm/s | 0.3–0.4 MPa | 3–4 bar |
| 4 mm | 55–65% | 15–25 mm/s | 0.3–0.4 MPa | 3–4 bar |
| 5 mm | 60–70% | 12–20 mm/s | 0.4–0.5 MPa | 4–5 bar |
| 6 mm | 65–75% | 10–18 mm/s | 0.4–0.5 MPa | 4–5 bar |
| 7 mm | 70–75% | 8–15 mm/s | 0.5–0.6 MPa | 5–6 bar |
| 8 mm | 75–80% | 6–12 mm/s | 0.5–0.6 MPa | 5–6 bar |
| 9 mm | 80–85% | 5–10 mm/s | 0.6–0.7 MPa | 6–7 bar |
| 10 mm | 85–90% | 4–8 mm/s | 0.6–0.7 MPa | 6–7 bar |
65% 表記との整合原資料には「通常切断時は出力 65% 以下を目安」とある一方、5–10 mm 行には 65% を超える範囲も記載されています。厚板条件は連続量産へそのまま転用しません。
MPa と bar表の 0.2–0.7 MPa は 2–7 bar です。Trotec の同社条件での低圧ガイドとは前提が異なるため、数値を横展開しません。
透明切断の保証ではない材料種、ロット、レンズ、ノズル、焦点、周波数、排気を固定し、単一変数の試切りと承認サンプルで判断します。
症状ごとの原因・確認・改善マトリクス
専門判断の基準:三菱ケミカル・アクリライトのトラブルシューティングおよびTrotec のアクリル切断品質ガイド。工場意見 A/B/C は個別経験として分けて扱います。
| 症状 | 有力な原因 | 最初の確認 | 改善アクション | 記録 |
|---|---|---|---|---|
| 縦筋・水波紋 | 焦点ずれ、光路、周波数、出力不足、機械振動 | 筋の方向とピッチ、レンズ、光路、ガイド/ベルト | 光学系を整えた後、周波数とエネルギーを小さく振る | 拡大写真、筋ピッチ、軸方向 |
| 白化・曇り | 気流が強い、熱バランス、排気不足、表面残渣、材料差 | 断面内部か付着物か、白/黒背景と清掃前後で確認 | 低流量からエアを評価し、排気・焦点・速度/出力を単独変更 | 気圧と単位、ノズル径、排気設定 |
| 粗れ・不平整 | 厚みに対する切断能力不足、焦点位置、レンズ選定、振動 | 上端・中央・下端の差、完全切断の有無 | レンズ/焦点を復帰し、板厚ごとにテストマトリクスを作る | 板厚実測、レンズ、焦点位置 |
| 転角の溶け | 転角での減速・滞留、局所過熱、小さすぎる内 R | 直線と角の断面差、モーション設定 | コーナー制御、局所出力、パス設計と許容 R を見直す | データ R、角部写真、加速設定 |
| 台面反射傷・底面汚れ | ハニカムからの反射、烟の再付着、パーツ落下/傾き | 加工台に対応する点状痕、底面のみの汚れ | 板を数 mm~10 mm 以上浮かせた比較、支持方法、排気を見直す | 支持高さ、接点、裏面写真 |
| 泡・粒 | 吸湿、保管環境、材料ロット、保護フィルム/汚れ | 開封日、湿度、予備乾燥、新旧ロット比較 | 乾燥保管、メーカー条件に沿った予備乾燥、ロット隔離 | ロット番号、開封日、保管/乾燥履歴 |
改善の順番:承認サンプルから量産ロックまで
- 01
承認サンプルと観察条件
白/黒背景、斜光、拡大写真で OK/NG を固定。口頭の「きれい」だけにしません。
- 02
材料と保管
種類、ブランド、板厚、色、ロット、開封日、乾燥履歴を確認。新ロットと不良ロットを同条件で比較。
- 03
光学系と焦点
レンズの汚れ・損傷、光軸、ノズル同心度、実板厚に対する焦点位置を復帰。
- 04
機械運動
ベルト・ガイド・ミラーキャリッジの振動、転角減速、パスの重複を確認。
- 05
エネルギー条件
出力、速度、周波数のうち一つだけを小刻みに変更。過熱と切断不足の両側を記録。
- 06
エア・排気・加工台
低流量から比較し、レンズ保護を維持。架空と直置きを比べ、裏面反射を切り分け。
- 07
単一変数のテストカット
同じ形状と方向のクーポンで、直線、内外角、小 R、板厚上下の断面を比較。
- 08
量産条件をロック
機台 ID、材料ロット、レンズ、ノズル、テーブル、数値、承認片、写真を一つの作業標準にする。
テストカット表は「変数を一つ」に限る
固定する項目
- 同じ材料ロットと板厚
- 同じレンズ・焦点・ノズル
- 同じ形状・向き・パス
- 同じ排気と支持方法
- 同じ検査照明と撮影距離
段階的に変える項目
- 焦点位置またはレンズを先に復帰
- 次に出力、速度、周波数を別々に調整
- その後、エアフローと排気を比較
- 最後に転角制御とパス設計を評価
- 各クーポンに条件 ID を付与
検品基準は「透明」の一語で終わせない
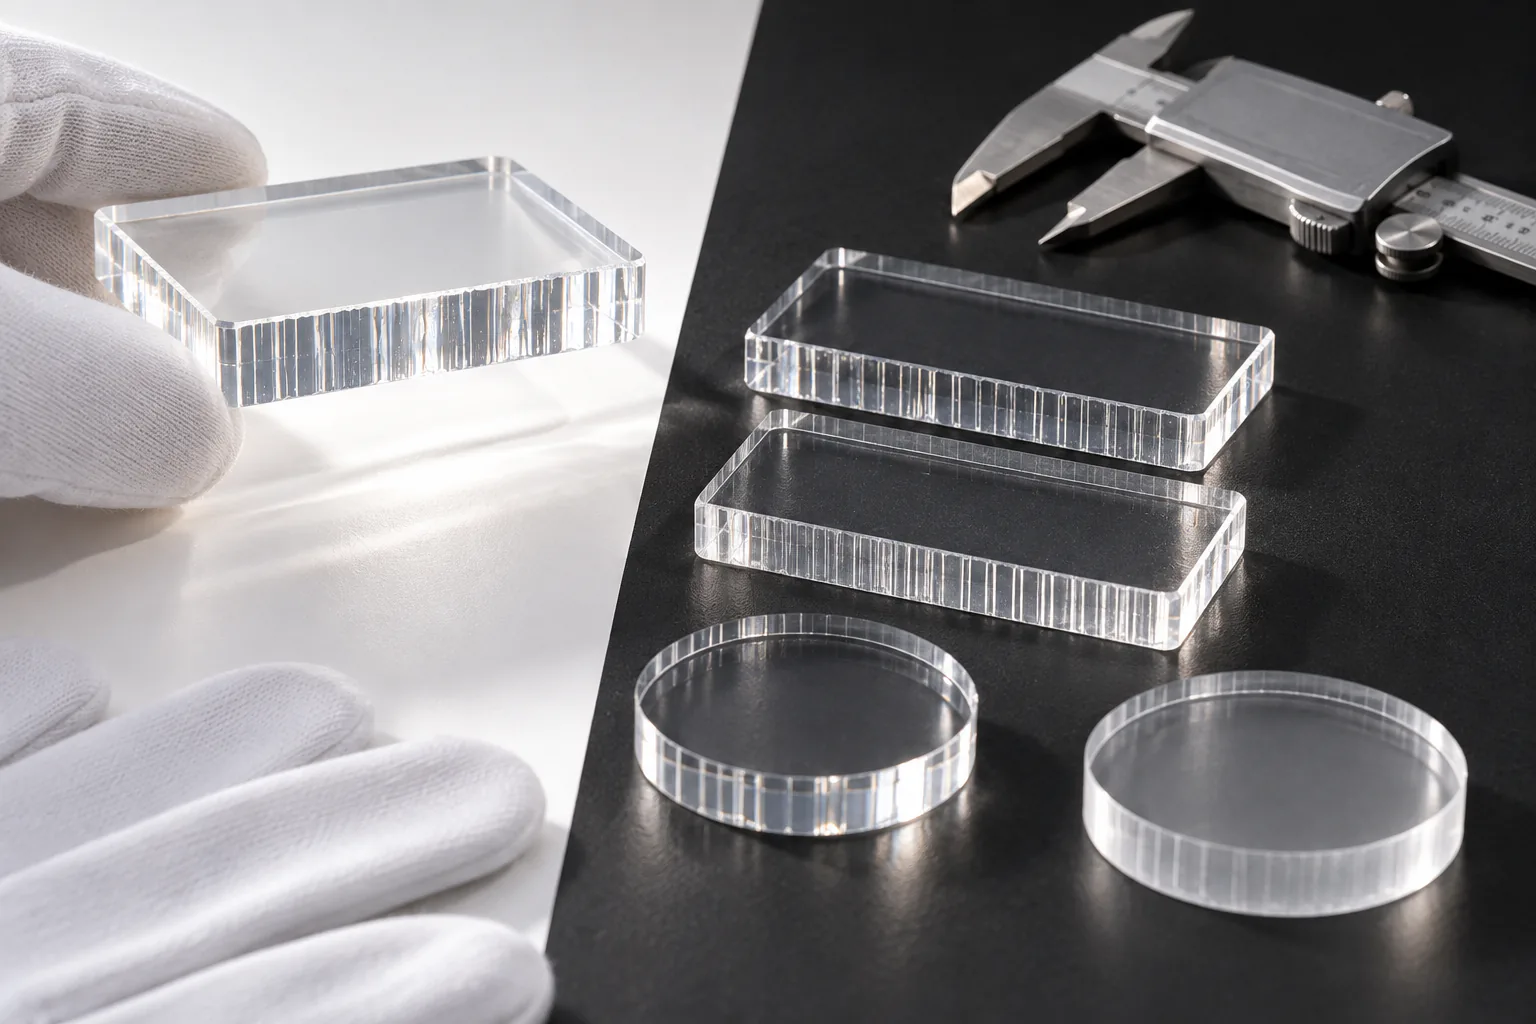
白化、曇り、縦筋、水波紋、粒、泡、焦げの許容サンプル。
内外角、小 R、穴、スリットの溶けとカーフによる変化。
台面反射傷、烟の再付着、保護フィルムの浮き、印刷面のダメージ。
白/黒背景、斜光、観察距離、拡大率、検査面と記録方法。
機台、材料ロット、消耗品、パラメーター、日時、作業者、OK/NG 写真。
固定公差を根拠なく当てはめず、製品用途と見え方で上限/下限を合意。
この断面問題が、どの調達現場に影響するか
| 顧客・部門 | 代表的な製品 | 不良の影響 | 験収の重点 | 見積時の必要資料 |
|---|---|---|---|---|
| IP・アニメ・ゲーム企画 | アクリルスタンド、キーホルダー、カード、バッジ | キャラクターの輪郭と透明感が安価に見える | 承認色、輪郭、角 R、断面透明感 | 版下、切断線、印刷構成、承認見本、数量/納期 |
| イベント物販・景品・カプセル/ブラインド企画 | 限定グッズ、ランダムアソート、展示台 | 多 SKU のロット間差がクレームと仕分け負荷を増やす | SKU 間の統一性、ロット安定性、個包装後の傷 | SKU 一覧、アソート条件、包装方法、出荷ロット |
| OEM 商社・ギフト会社 | 販促品、記念品、カスタムディスプレイ | 仕様書と実物の表現差で検収が停まる | 限度見本、検査方法、記録のトレーサビリティ | 用途、品質要求、指定材、梱包、検品表 |
| 広告・デザイン会社 | POP、サイン、ブランドパネル | 照明や黒背景で白化とキズが目立つ | 実設置照明での見え方、大判の振動筋 | 設置写真、照明、閲覧距離、サイズ、固定方法 |
| アクリル加工・UV 印刷・レーザー外注工場 | 印刷後の輪郭切断、半製品、加工受託 | 手直し、再加工、材料廃棄、納期遅延 | ロット間再現、機台間再現、パラメーター履歴 | 機台/レンズ、材料履歴、不良率の定義、クーポン結果 |
| サイン・POP・小売陳列・展会展示 | 棚帯、値札、照明サイン、展示スタンド | 逆光で断面の筋やくもりが強調される | 照明下の透過、面取りと角、組立て嵌合 | 図面、光源、組立テスト、設置環境、取付穴 |
| 化粧品・ジュエリー・食品・薬粧陳列 | ライザー、商品トレー、テスター台 | プレミアム商材の見え方と清潔感を損なう | 視認性、清掃後の外観、角の触感、接着部との整合 | 商品重量、清掃方法、照明、材料色、表面処理 |
| 電子製品・工業透明部品 | パネル、窓、ガイド、カバー、試作部品 | 嵌合不良、光学的なノイズ、組立て不具合 | 形状・穴・スリット、カーフ補正、必要な光学外観 | CAD、組立公差の設計意図、用途、温度環境、承認片 |
| トロフィー・記念品 | 記念プレート、厚板ブロック、ネームパネル | 厚みがあるほど断面の上下差と泡が目立つ | 厚板の上下差、底面傷、正面からの外観 | 板厚、刻印/印刷、見え方、台座との組立条件 |
| 建築模型・プロトタイプ・照明サイン | 精密模型、導光部品、光る文字/記号 | 小さな形状の溶け、光の不均一、組立誤差 | 小 R、細スリット、導光の方向性、接着・嵌合 | 最小形状、光源位置、組立図、仕上がり検証方法 |
見積時にこの 10 点があると、断面品質の会話が早い
- 01
製品用途と販売/設置環境店頭照明、手に取るグッズ、工業部品で見え方が異なります。
- 02
ベクター切断線AI / PDF / DXF 等のパスデータと寸法基準をご用意ください。
- 03
材料情報種類、ブランド、色、板厚、指定の有無を明記します。
- 04
印刷と保護層印刷面、白インク、表面保護、フィルムを含む断面周辺の層構成。
- 05
目標外観承認見本、参考写真、透明感を見る背景と照明。
- 06
重点形状小 R、内角、スリット、嵌合、穴など、機能に関わる部位。
- 07
数量と SKU試作数、量産数、SKU 数、ランダム封入の有無。
- 08
納期と承認日初回サンプル、色校、量産開始、納品の希望日。
- 09
現状の不良情報白/黒背景の接写、全体写真、発生位置、ロット、再現条件。
- 10
検品と梱包限度見本、検査方法、保護フィルムの剥離時期、個包装の要件。
アクリルレーザー切断面のよくある質問
アクリルのレーザー切断面が白くなる主な原因は何ですか?
材料の種類・ロット・吸湿、レンズや光路の状態、焦点、出力・速度・周波数のバランス、エアアシスト、排気、加工台の反射が主な切り分け対象です。
速度を下げて出力を上げれば解決しますか?
一つの選択肢ですが、過熱でカーフが広がり、角が溶け、安全リスクが高まることもあります。一度に一条件だけ変えて評価します。
注型アクリルの方が必ず透明に切れますか?
いいえ。注型材と押出材は切断挙動が異なりますが、透明度はブランド、ロット、板厚、機台条件によっても変わります。候補材ごとの試切りが必要です。
エアアシストは止めるべきですか?
一律に止めるべきではありません。レンズ保護と安全を優先し、ノズル径、排気、白化の出方を見ながら低流量から評価します。
0.2 bar と 0.2 MPa は同じですか?
同じではありません。0.2 MPa は 2 bar で、0.2 bar の 10 倍です。単位、ノズル、レギュレーターの測定位置まで確認します。
ハニカム台の反射傷はどう切り分けますか?
同じ材料とデータを使い、スタンドオフや専用支持具で板を台から浮かせたテスト片と比較します。底面の傷や汚れが減れば台面反射の可能性が高まります。
量産前に何を承認すべきですか?
実際の材料・印刷・板厚で作った承認サンプルを白背景、黒背景、斜光で確認し、断面、形状、角、表裏面、印刷保護の合否写真と条件記録を固定します。
見積依頼時にどの資料を送ればよいですか?
ベクター切断線、仕上がり寸法、材料種・ブランド・板厚・色、印刷と保護フィルムの仕様、必要数、納期、用途、承認したい断面品質、現状の不良写真をご用意ください。
「透明にしたい」を、見積可能な条件に変えます
切断データ、材料と板厚、用途、不良部の写真をお送りください。「どの症状を、どの照明・距離で、どの承認片と比べるか」を整理し、試作と量産条件を分けてご相談します。
参照資料
- 三菱ケミカル・アクリライト:レーザー加工時のトラブルシューティング
- Trotec:アクリルのフレームポリッシュ切断ガイド
- Trotec:レーザーパラメーターの定義
- Trotec:印刷済み材料の Print & Cut
本ページは公式メーカー資料を専門的な根拠とし、工場の公開意見は個別の経験値として分けて記載しています。最終条件は実際の機台・材料・データで試作し、承認サンプルで合意してください。