B2B PRINTING DECISION GUIDE
UV印刷とオフセット印刷の違い
缶バッジとアクリルグッズ。
同じ絵柄でも、構造と印刷方式で仕上がりは変わります。
先に結論:数量だけでなく、SKUと製品構造で選ぶ
UVインクジェットは版を作らず図柄を切り替えやすく、小ロット・多SKU・白インク・透明表現に向きます。オフセット印刷は製版と調整が必要ですが、SKUを絞った大ロットで細かな網点、連続階調、特色、量産時の再現を管理しやすい方式です。缶バッジは図文が金属・紙・フィルムのどこにあるか、アクリルは直接UVか印刷PETフィルム貼合かを確認し、同じ図稿の実物校正で決めます。
QUICK SELECTOR
3つの条件で比較の出発点を決める
固定の『何個から』ではなく、1柄あたりの数量、SKU数、重視する品質で候補を絞ります。
1SKUあたりの数量
少量なら無版UV、少SKUの長版ならオフセットを優先比較します。
SKU数と補充
多SKUや少量補充は、製版・校正・仕分けを含む総費用で見ます。
白版・階調・構造
透明表現、重要色、印刷層の保護方法を実物校正で比較します。
短版・多SKU
版を作らずデータを切り替えやすい。白版、透明部、可変名、番号にも対応しやすい。
少SKU・長版
製版と調整の固定費を分散し、網点、階調、特色、量産時の色管理を設計しやすい。
境界案件
同一図稿と同一完成仕様で両方式を校正し、仕上がりと総落地費用を比較する。
TERMS & MECHANISM
用語を分けてから、印刷原理を見る
『UV』はインクジェット、オフセット用UVインキ、局部ニスの三つに使われます。発注書では方式と印刷位置を分けて記載します。
UVデジタルインクジェット
プリントヘッドが材料またはフィルムへ微小な液滴を直接吐出し、UVまたはLED-UV光源で硬化させる方式です。
印刷面、白インク、クリア、プライマー、インクの種類を確認従来型オフセット印刷
印版の図文をゴム製ブランケットへ移し、そこから紙・金属・印刷対応フィルムへ転写する平版印刷です。
印刷対象、版数、CMYK/特色、乾燥または硬化方法を確認UVオフセット印刷
版とブランケットを使う構造はオフセットのまま、UVまたはLED-UV硬化型インキを使用する方式です。
無版のUVインクジェットと混同しないスポットUV/局部UV
一部へ透明ニスを載せ、艶・マット・軽い凹凸を作る後加工です。底の絵柄をどの方式で印刷したかは別途確認します。
効果範囲、盛り高さ、耐擦、折り曲げ条件を確認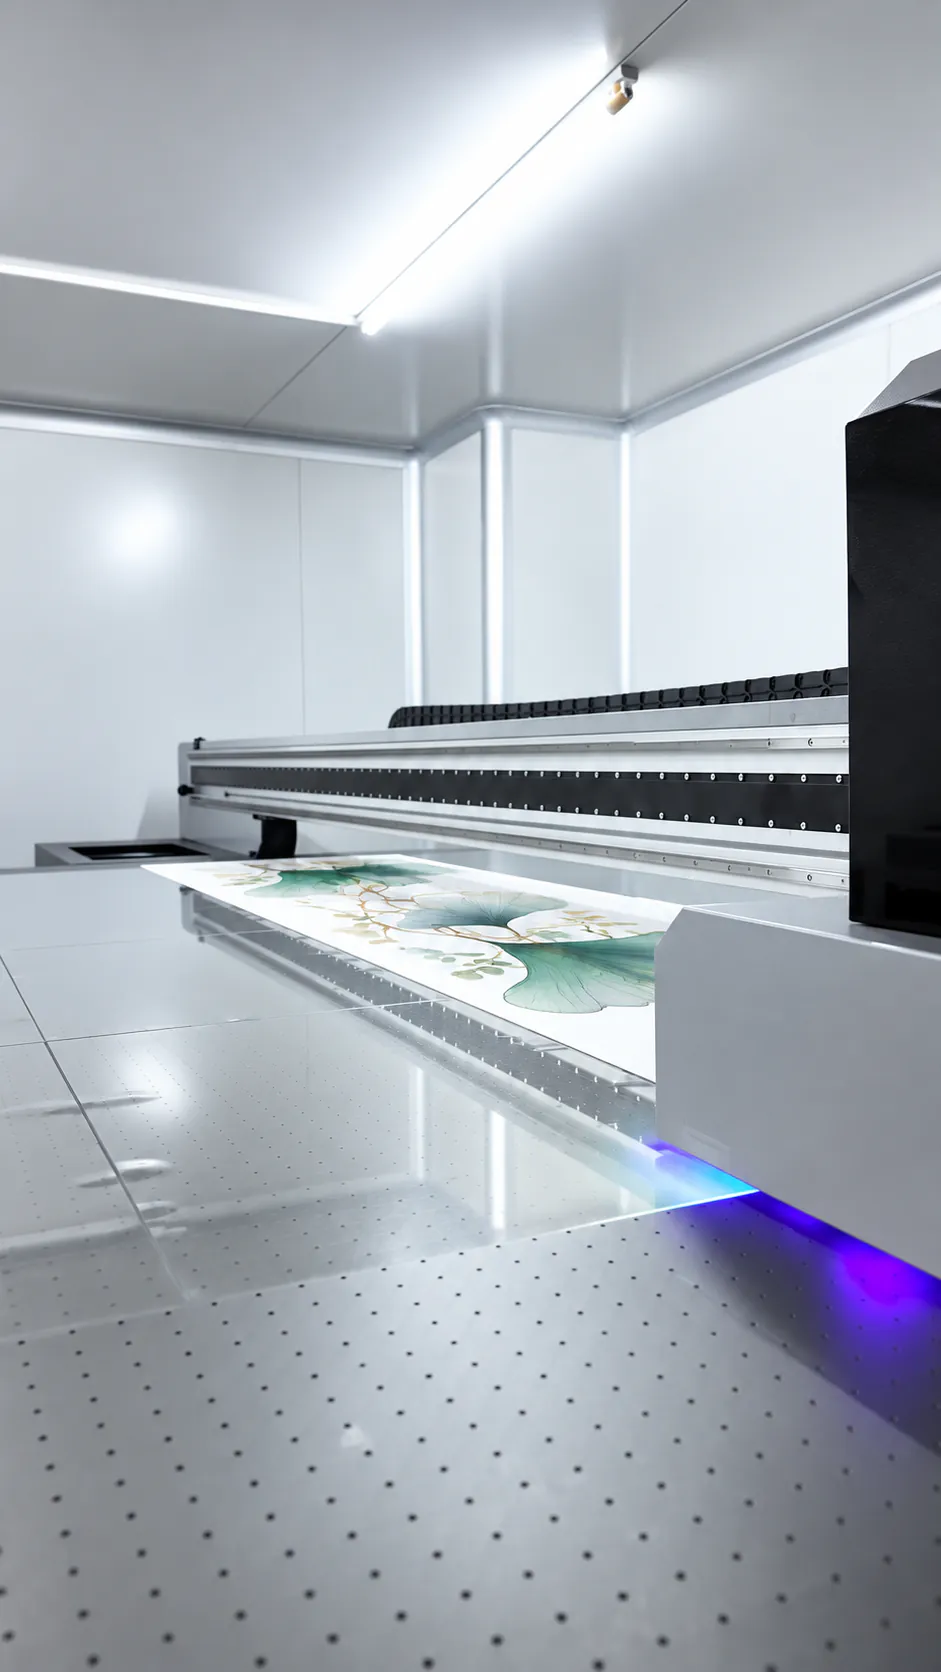 UV DIRECT
データから直接噴射・硬化
- 01RIP分解
CMYK、白、クリア、プライマー等のチャンネルへ分け、噴射データを作ります。
- 02液滴を吐出
圧電式ヘッドがデータに合わせて微小なインク滴を材料表面へ直接配置します。
- 03UVで硬化
光開始剤が反応し、液体インクが重合・架橋して固体のインク膜になります。
- 04次工程へ
硬化後すぐ切断や組立へ進めますが、密着・耐擦・耐候性は別に確認します。
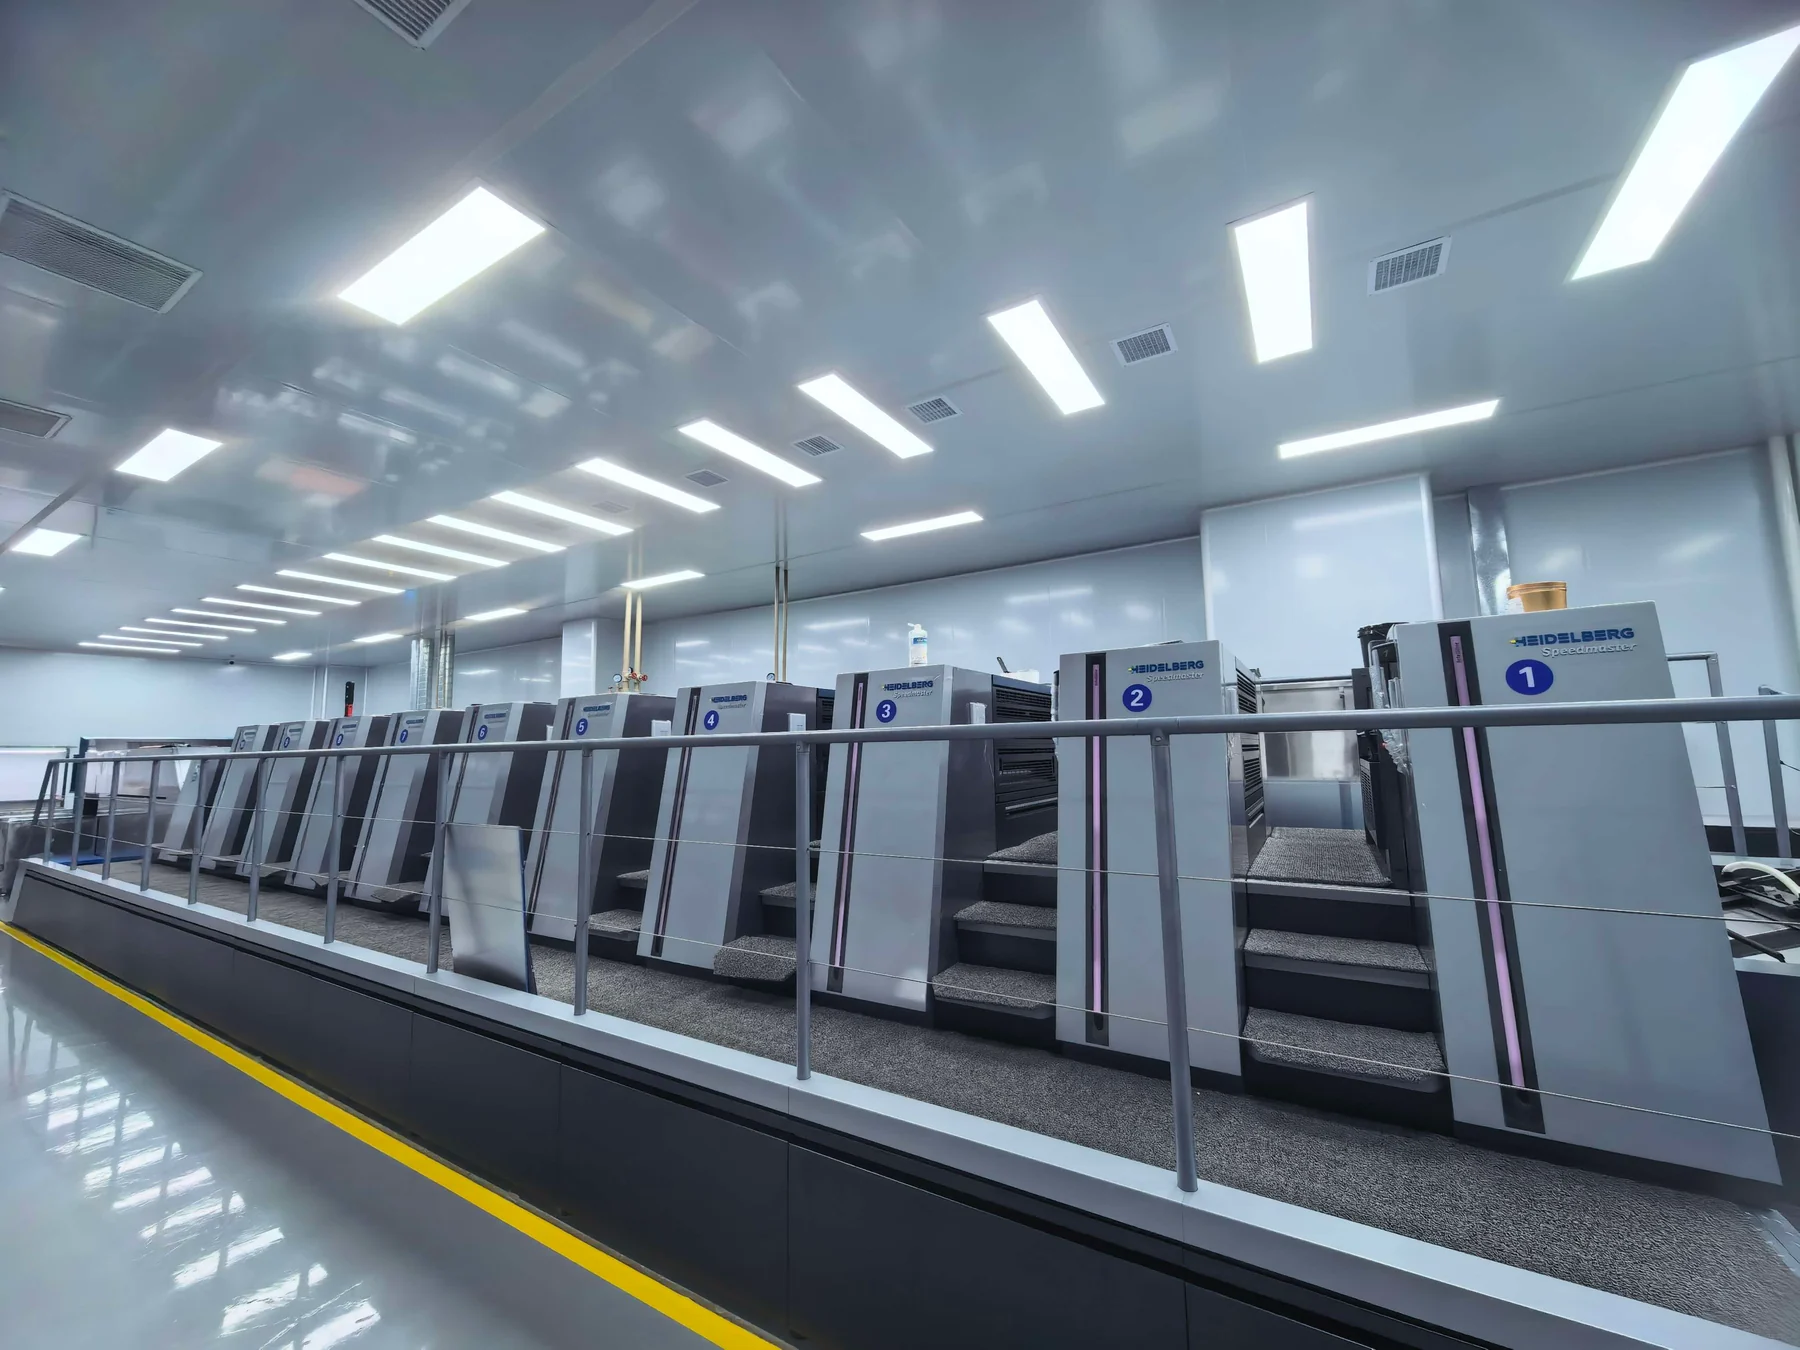 OFFSET
版からブランケットを介して転写
- 01分色・製版
CMYKまたは特色ごとに印版を準備します。
- 02立ち上げ調整
版、湿し水、インキ量、見当、印刷対象の搬送を整えます。
- 03間接転写
印版からブランケット、ブランケットから紙・金属・フィルムへ画像を移します。
- 04乾燥・後加工
油性インキは定着・酸化乾燥、UVインキは光硬化後、貼合・打抜・巻締へ進みます。
INK & FUNCTIONAL LAYERS
UVのインクと機能層
白、クリア、プライマーは表現を広げますが、清掃・材料適合・量産試験を置き換えません。
| 層・材料 | 役割 | 確認リスク |
|---|---|---|
| CMYK | カラー画像と網点を形成 | 透明材料では白地がないと透けて暗く見える場合がある |
| 白インク | 遮光下地または白い図柄 | 沈降、ノズル状態、白縁、見当、隠蔽力 |
| クリアインク | 部分光沢、マット、質感、軽い盛り | 凹凸、硬化不足、脆さ、擦り傷 |
| プライマー | 濡れ性と密着の補助 | 清掃や実材料テストの代替にはならない |
| 保護層 | 耐擦性や表面光沢を調整 | 透明度、色感、厚み、後工程の接着へ影響 |
19-POINT COMPARISON
UVとオフセットを19項目で比較
優劣ではなく、注文構造と承認方法に対して、どちらのリスクを管理しやすいかを見ます。
| 比較項目 | UVデジタルインクジェット | オフセット印刷 |
|---|---|---|
| 画像形成 | データから直接インクを吐出 | 印版→ブランケット→印刷対象 |
| 従来版 | 不要 | 色・版ごとに通常必要 |
| 固定費 | 比較的低い | 製版・開機準備が比較的高い |
| 変動費 | 面積・白インク・層数・印刷時間で変動 | 長版では単価が下がりやすい |
| 多SKU | 切替が柔軟 | 面付け・製版・校正・管理費が増える |
| 可変データ | 氏名・番号・QR等に対応しやすい | 従来方式では不向き |
| 透明材料 | 白版と透明部を個別制御しやすい | 印刷対応フィルムを使う構造が一般的 |
| 厚板への直接印刷 | 平板機なら対応候補 | 通常のオフセット機では原則扱わない |
| 写真・グラデーション | ヘッド、墨滴、RIP、表面に依存 | 細かな網点と連続階調を管理しやすい |
| 特色 | CMYK模擬または機種専用色 | 調合済み特色を使用できる |
| 白インク | 一般的な機能チャンネル | 専用設備・別工程・遮光層の確認が必要 |
| クリア・質感 | 局部で積層しやすい | ニス、エンボス等の後加工で実現 |
| インク膜の触感 | 粒状感や厚みが出る場合がある | 通常は比較的平滑 |
| 生産速度 | 短版の立上げが速いが長版も逐次印刷 | 立上げは長いが連続量産に強い |
| 乾燥・硬化 | UV/LED-UVで即時架橋 | 浸透・酸化・熱・UVなどインキ系で異なる |
| 密着性 | 表面エネルギー、清掃、下処理、硬化に依存 | 印刷対象の処理、水墨バランス、乾燥に依存 |
| 耐擦性 | 露出インク層は試験または保護が必要 | 紙・フィルム構造は保護膜、金属直印は塗膜を確認 |
| 追加生産 | 少量補充へ対応しやすい | 再製版・再調整と色標準の復元が必要 |
| 見積の核心 | SKU、白版、印刷面積、層数 | 版数、面付け面積、総量、特色、後加工 |
TIN BADGE STRUCTURE
缶バッジ:印刷方式より先に積層構造を確認
同じ『オフセット缶バッジ』でも、金属へ直接印刷するか、印刷紙を透明PETと巻き込むかで外観と検査項目が変わります。
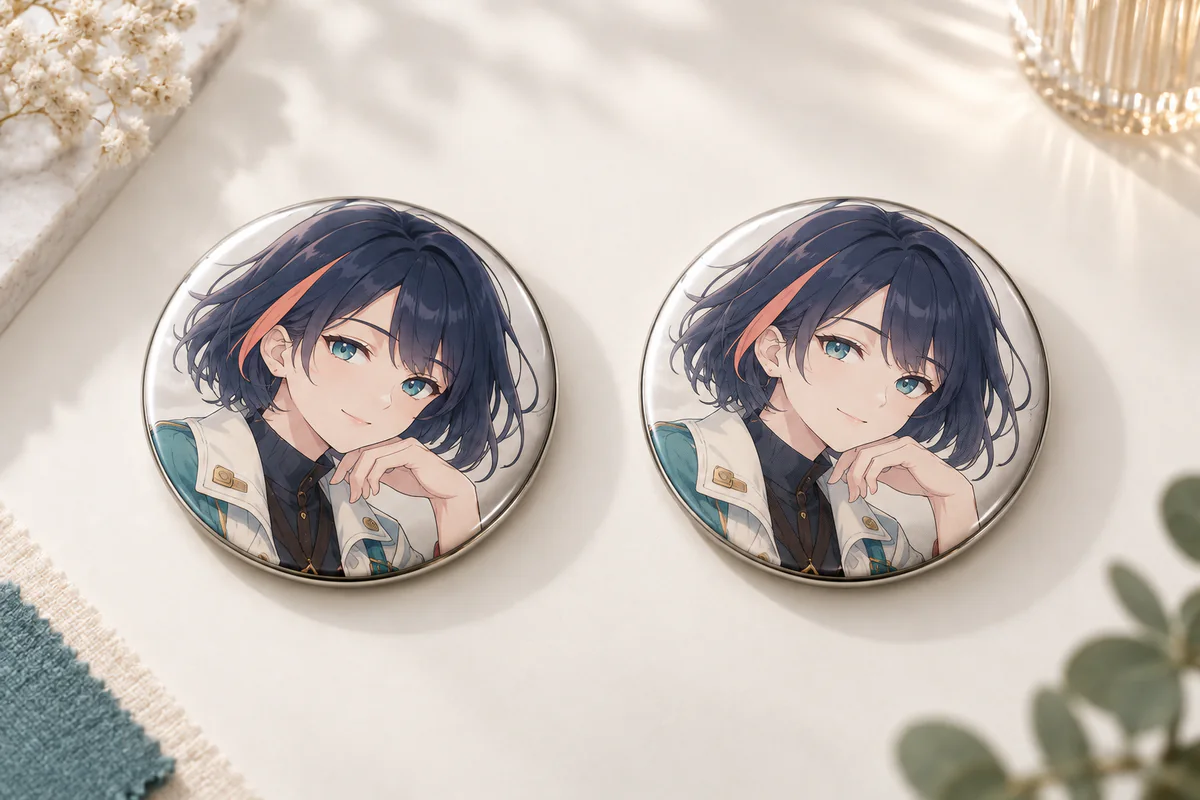
同じ絵柄・同じサイズで、色と表面を比較する
粒状感、細線、肌色、濃色階調、表面光沢を同じ条件で観察します。見た目は印刷方式だけでなく、紙、PET、ニス、塗装金属にも左右されます。
紙巻込み+透明PET
- 印刷位置
- 紙に印刷し、透明PETと一緒に金属面板へ巻き込む
- 向く条件
- 一般的なキャラクター缶バッジ、写真、多柄
- 主なリスク
- PETの傷、紙の湿気、端のしわ、巻込み位置
ブリキ直接オフセット
- 印刷位置
- 平らな塗装済み金属板へ印刷してから打抜・成形
- 向く条件
- 大ロット、平滑な表面、紙の巻きじわを避けたい案件
- 主なリスク
- プレス部の割れ、見当、保護ニス、金属塗装との相性
金属直接UV
- 印刷位置
- 金属または下塗り面へデジタルで直接噴射
- 向く条件
- 試作、短版、白インク、局部的な質感
- 主なリスク
- 密着、擦り傷、膜厚、プレス工程との適合
BADGE QC
缶バッジで見る6点
- 正面図柄の中心と、巻込み領域への重要要素の侵入
- 透明PETの傷、銀点、気泡、目立つしわ
- 肌色、濃色、ハイライト、グラデーションの階調
- 針・クリップの方向、開閉力、正面図柄との向き
- 巻締め、鋭利な端、面板と背板の緩み
- 金属直印の場合は、成形・曲げ後のひび割れと脱墨
ACRYLIC CONSTRUCTION
アクリル:直接UVと印刷PET貼合を分ける
本ページのオフセット案は、透明PET等へ印刷してアクリルへ貼り合わせる構造です。厚いアクリル板へ普通のオフセット印刷を直接行う意味ではありません。
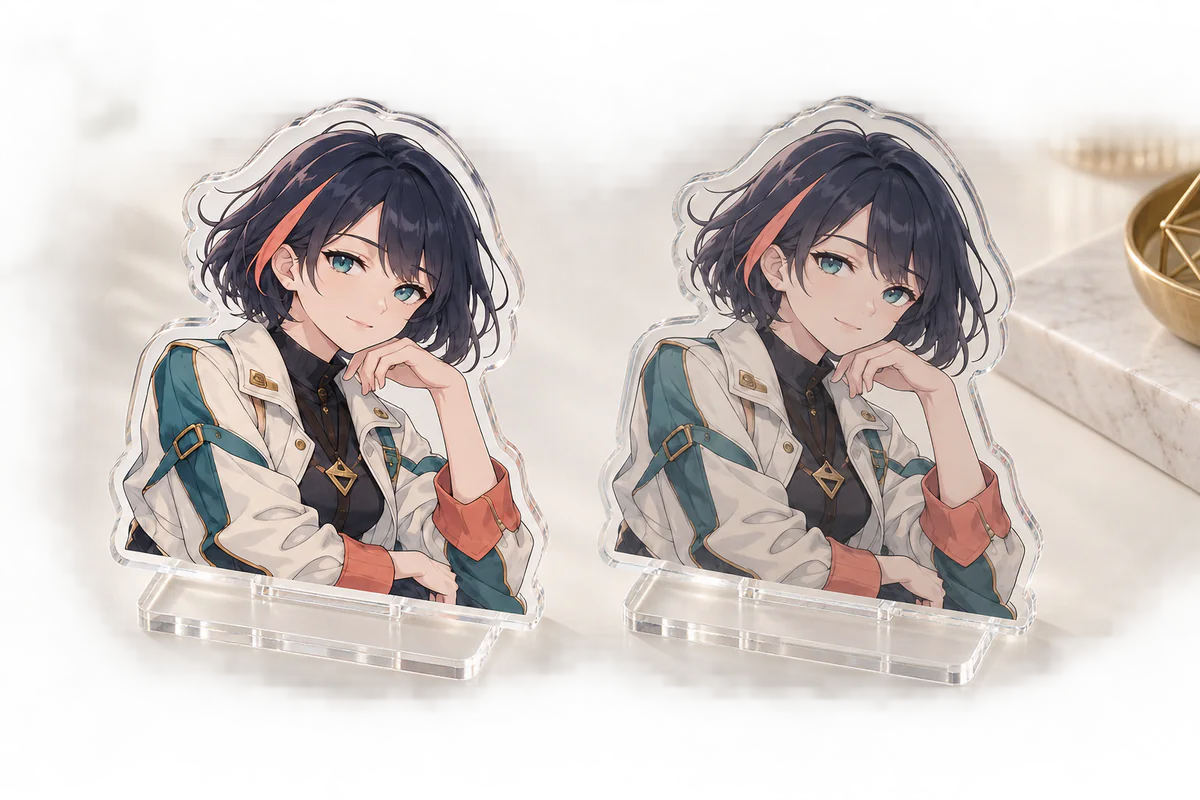
鑑賞面・白版・接着層まで仕様化する
直接UVは表または裏へインクを積層します。貼合構造は印刷済みPETをアクリルと組み合わせます。印刷層の位置が光沢、奥行き、擦れ、気泡、端浮きのリスクを変えます。
| 比較項目 | 直接UVアクリル | オフセット印刷PET貼合 |
|---|---|---|
| 図文の位置 | アクリルの表面または裏面へ直接印刷 | 印刷フィルムとアクリルの貼合層内 |
| 短版・多SKU | 切替が柔軟 | 製版・面付け・貼合の最低条件を確認 |
| 細線・階調 | ヘッドとRIPに依存 | 高精細な網点が有力 |
| 白版 | 独立チャンネルで局部指定 | フィルム印刷と遮光層の設計で決定 |
| 印刷面の保護 | 裏刷りは表面アクリルで保護、表刷りは露出 | 印刷層を構造内部へ入れられる |
| 透明度のリスク | 墨滴、白縁、膜厚、表面の質感 | 糊の曇り、気泡、埃、貼合ずれ |
| 後工程リスク | 擦れ、剥離、白インクのひび | 端の浮き、層間剥離、黄変、熱膨張差 |
| 向く案件 | 試作、短版、多SKU、特殊な透明表現 | 少SKUの大ロット、精細な階調、印刷層保護 |
SAMPLE APPROVAL
サンプル承認書に残す6項目
- 鑑賞面と印刷面:表刷り、裏面鏡像、または中間層
- 色と白版の順番:白+色、色+白、色+白+色など
- 透明領域:完全透明、半透明、不透明の範囲
- フィルムと接着層:材質、厚み、貼合方向、端処理
- PMMA板:キャスト/押出、厚み、色、曇り、保護膜
- 加工:レーザー/CNC、端面、穴、差込部、台座の嵌合
QUANTITY × SKU × COST
総数ではなく、1SKUあたりの数量で比較
総数1,000個でも、1柄×1,000個と20柄×50個では製版・校正・切替・仕分けの条件が異なります。
| 注文構造 | UVの費用要因 | オフセットの費用要因 | 推奨アクション |
|---|---|---|---|
| 1柄×1,000個 | 1個ずつの噴射時間 | 製版・開機費を分散しやすい | 同条件で両方式を見積 |
| 20柄×各50個 | データ切替の負担が小さい | 版・面付け・校正・仕分けが複雑 | まずUVを比較 |
| 白インク高被覆 | インク量とパス数が増える | フィルム・遮光層の費用が増える | 白版費を分けて確認 |
| 短納期の追加生産 | 再製版不要だが色標準を維持 | 再開機と色標準の復元が必要 | 補充MOQと色差を確認 |
| 多サイズ・異形 | 治具・配置・切断費が増える | 面付け効率と刃型が変わる | サイズ別数量表を提出 |
PROOFING, QC & RISK
実物校正を、量産の判定基準にする
色だけでなく、密着、白版、透明度、見当、切断、組立、包装まで一つの承認サンプルで固定します。
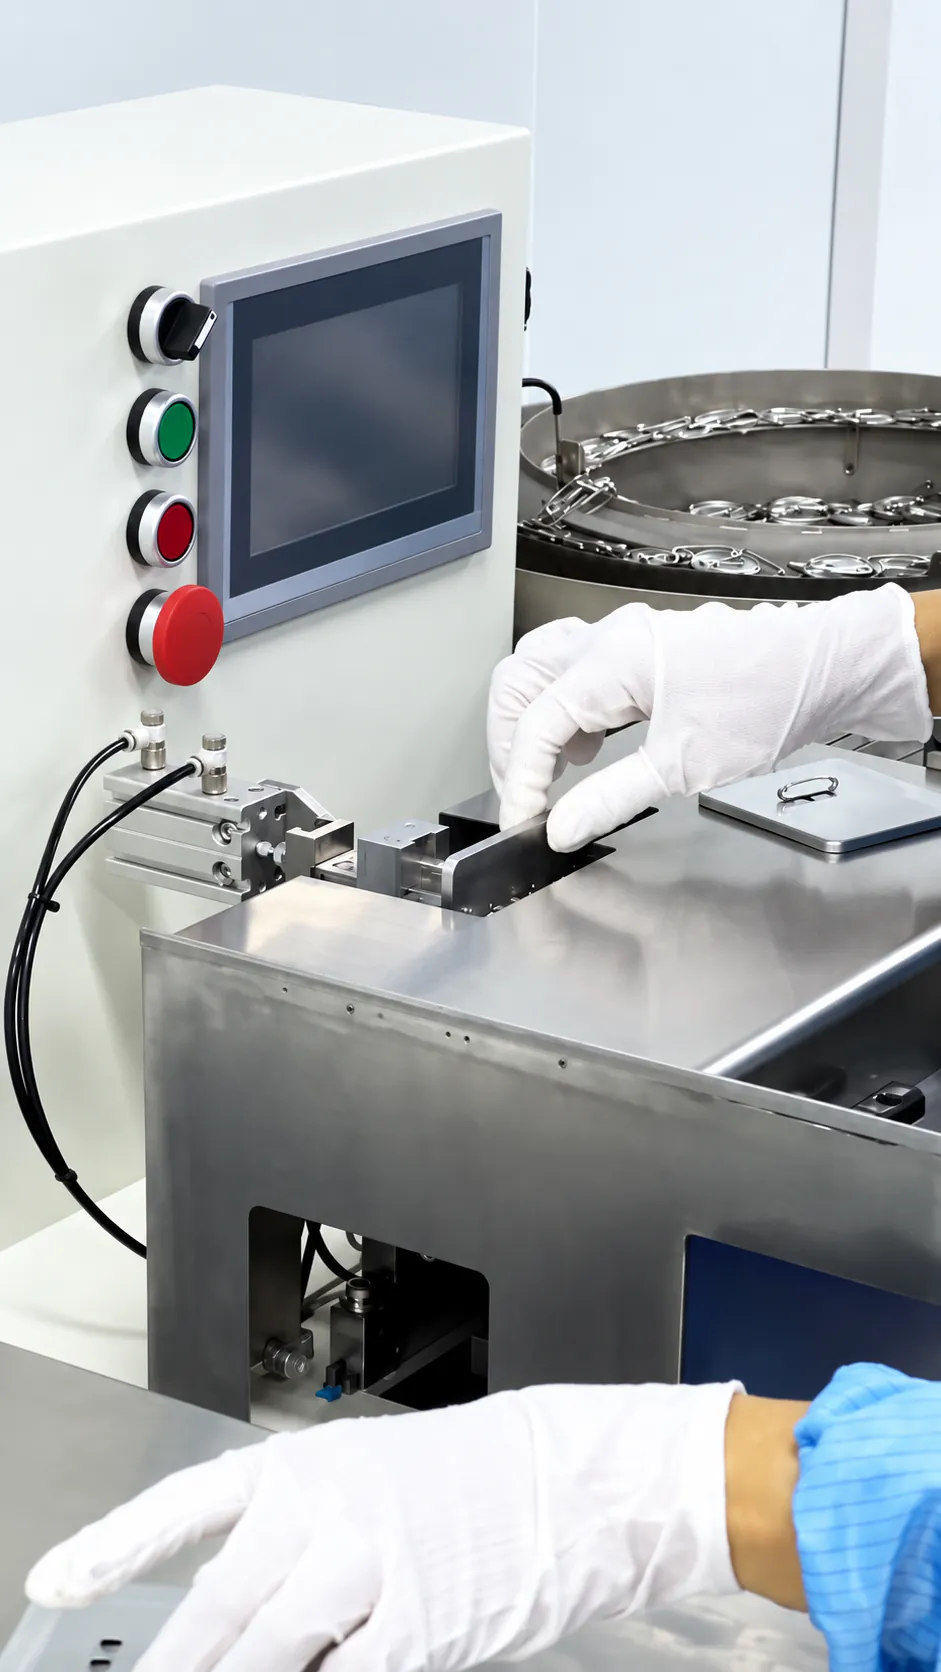 PHYSICAL SAMPLE / QC
APPROVED SAMPLE
画面・紙校正は「見え方」、
実物校正は「製品の合否」
UVインクは硬化しても、材料、清掃、前処理、照射条件によって剥離する場合があります。量産材と完成構造で、見た目と機能を別々に承認します。
DIGITAL / CONTRACT PROOF
データと色の目標を確認
PHYSICAL STRUCTURE SAMPLE
実材料・実構造で機能を判定
FIRST ARTICLE / MASS PRODUCTION
量産初品を承認見本へ照合
4-STEP SAMPLE APPROVAL
実物校正を量産基準へ変える4ステップ
承認サンプルは「確認用の一個」ではなく、量産時の判断を再現するための仕様書と現物基準です。
- 01
量産条件を固定
図稿版、材料名とロット、表刷り/裏刷り、白版、プライマー、接着層、後加工、包装をサンプル票へ記載します。
同じ構造でなければ承認見本として扱わない - 02
密着と耐擦を試験
密着はクロスカット+テープ等、耐擦は摩擦材・荷重・回数・方向を決めて実施します。方法と合格等級は案件ごとに合意します。
UV硬化済みという説明だけで合格にしない - 03
透明・貼合・組立を確認
正面・背面・斜光で曇り、埃、気泡、糊跡、端浮きを確認し、実際の台座・金具・巻締め・保護膜・個装まで組みます。
見た目と機能を完成品の状態で判定する - 04
承認と量産引継ぎ
承認日、判定者、保管数、写真、測定値、許容範囲を残し、量産初品と途中抜取を同じ見本へ照合します。
口頭の『同じ感じ』ではなく記録で再現する
RETAINED SAMPLE RECORD
承認票に残す6項目
- 承認サンプルID・図稿版・承認日
- 材料/フィルム/接着剤/インクの識別
- 設備・印刷モード・白版・前処理条件
- 光源・観察方向・色基準・測定位置
- 試験方法・試験時点・合格範囲
- 量産初品・途中抜取・保管見本の数量
PRE-PRODUCTION INSPECTION
量産前に合否を決める10項目
下表の方法は出発点です。材料、用途、販売国、製品構造に応じて、試験条件と許容範囲を発注書へ固定します。
| 検査項目 | 方法 | 注文書で定義する結果 |
|---|---|---|
| 密着 | 同じ材料・前処理でクロスカットまたはテープ剥離 | 許容する剥離等級と試験時点 |
| 耐擦・耐傷 | 摩擦材、荷重、回数、方向を固定 | 色落ち、傷、光沢変化の許容範囲 |
| 硬化状態 | べたつき、臭気、硬度、後接着を確認 | 粘着せず組立へ影響しないこと |
| 色彩 | 承認サンプルと指定光源下で比較 | 重点色と色差許容 |
| 白版 | 白抜け、白縁、ピンホール、隠蔽力 | 視認距離と許容範囲 |
| 見当 | CMYK、白版、フィルム、刀線を照合 | 見当公差と侵入禁止領域 |
| 透明度 | 曇り、埃、気泡、糊跡、傷を確認 | 正面可視面の合格基準 |
| 切断・孔位置 | 寸法、台座、金具を実装 | 寸法公差、孔位置、嵌合力 |
| 缶バッジ組立 | 巻締め、針方向、引張を確認 | 緩みや鋭利な端がないこと |
| 包装 | 積重ね、輸送、開梱を模擬 | 保護膜、袋、台紙、数量、傷の判定 |
DEFECT TROUBLESHOOTING
11の不具合と切り分けポイント
原因を印刷機だけに限定せず、材料、前処理、データ、貼合、成形、包装まで追います。
| 不具合 | 主な原因 | 確認・改善 |
|---|---|---|
| UVインクが剥がれる | 低表面エネルギー、油、手汗、下処理不適合、硬化不足 | 清掃、非接触取扱い、プライマー比較、量産材で密着試験 |
| 条筋・ノズル抜け | ノズル欠け、平台高さ、双方向校正、送り | ノズル確認、清掃、校正、材料固定、速度見直し |
| 白縁 | 白版とカラーの見当差、白版の外拡張 | 白版のチョーク/スプレッド調整と実寸承認 |
| 粒状感 | 大きい墨滴、高速モード、RIP、粗い表面 | 印刷モード、RIP、材料表面を比較 |
| インク膜のひび | 硬いインク、厚い積層、曲げ・プレス・温度変化 | 柔軟インク、膜厚、工程順を再検討 |
| オフセット見当ずれ | 紙・フィルムの伸縮、機械見当、水墨変化 | 環境・張力・見当マーク・途中監視を管理 |
| 裏移り・擦れ汚れ | 油性インキの定着不足、積み重ね圧 | 乾燥時間、インキ、スプレーパウダー、積高を調整 |
| ロット間色差 | 材料、インク、濃度、白版、光沢の変化 | 承認サンプルを保存し、材料・密度・色差を記録 |
| 気泡・曇り | 接着層、埃、貼合圧、材料の不適合 | 清浄貼合、糊と圧力の選定、老化試験 |
| 分層・端浮き | 糊不足、熱膨張差、端の応力 | 温湿度サイクル、端面、材料組合せを確認 |
| 缶バッジ端のしわ | 紙・フィルム厚、巻締寸法、圧力 | 紙膜仕様、刃型、プレス条件を固定 |
SAFETY & COMPLIANCE
硬化後も用途別に適合確認
- 未硬化のUVインクは、皮膚・眼への刺激や感作性を持つ成分を含む場合があります。作業者は対象インクのSDSに従います。
- 硬化済みという事実だけでは、食品接触、幼児用途、特定市場の規制適合を証明できません。
- 用途に応じてインク、材料、接着剤、金具、包装の文書を個別に確認します。
ENVIRONMENT
方式名だけで環境性を判断しない
- LED-UVは即時点灯・消灯ができ、熱負荷を抑えられる場合がありますが、全工程の環境優位を自動的に意味しません。
- オフセットは製版、開機損紙、洗浄、残インキがあり、長版効率だけで材料ロスを評価できません。
- アクリルとPETを貼り合わせると複合材料となり、地域の回収設備と分離可能性が重要です。
- 『無公害』『完全に環境配慮』『100%リサイクル可能』など、証明のない絶対表現は使いません。
B2B PROCUREMENT CHECKLIST
比較見積に必要な14項目を整理する
UV案とオフセット案で、完成寸法・包装・品質条件を揃えます。未決定項目は『提案希望』と明記します。
比較見積の前に14項目を確認
チェック欄はブラウザ上の確認用です。入力内容は送信・保存されません。
BUYER FAQ & EVIDENCE
発注前の18問と、調査根拠
検索されやすい疑問へ、条件と例外を含む短い回答を用意しました。回答は下のFAQ構造化データと一致します。
Q01UV印刷は必ずオフセット印刷より鮮明ですか?+
いいえ。鮮明さは設備、解像モード、墨滴、網点、材料表面、図稿に左右されます。UVは短版と機能層に強く、オフセットは細かな網点と連続階調を管理しやすい傾向があります。
Q02UV硬化後ならインクは剥がれませんか?+
保証できません。硬化と密着は別の評価です。表面エネルギー、汚染、プライマー、膜厚、照射条件を量産材の試験で確認します。
Q03アクリル板へ普通のオフセット印刷を直接できますか?+
一般的な厚いアクリル板を通常のオフセット機へ直接通す意味ではありません。本ページでは、透明PET等へ印刷してアクリルへ貼り合わせる構造を比較対象にしています。
Q04透明アクリルに白版が必要なのはなぜですか?+
CMYKインクには透過性があるためです。白版は色の不透明度と発色を支え、白版を置かない部分は透明効果として残せます。
Q05裏面UV印刷で図稿を反転するのはなぜですか?+
鑑賞者がアクリル越しに正しい向きで見るためです。誰が反転処理を行うかを入稿仕様に明記し、二重反転を防ぎます。
Q06どちらの方式が傷に強いですか?+
方式名だけでは決まりません。インク層が露出しているか、透明膜やアクリルの内側に保護されているかを確認し、端部や接着層も試験します。
Q07何個からオフセットが安くなりますか?+
共通の固定数量はありません。SKU、版数、面付け、白版、材料、後加工、包装、工場設備で損益分岐が変わるため、同一仕様で両方式を見積もります。
Q08総数が多くてもSKUが多い場合はオフセットですか?+
必ずしもそうではありません。各SKUが少ないと、複数の版・校正・切替・仕分け費が総量メリットを打ち消す場合があります。
Q09特色ならCMYKより必ず正確ですか?+
調合済み特色は指定ブランド色の有力候補ですが、材料、白地、光沢、後加工によって見え方は変わります。実物承認が必要です。
Q10UV印刷で凹凸を作れますか?+
クリアインク等を複数回積層して軽い質感や盛りを作れる機種があります。ただし高さ、手触り、脆さ、耐折性は設備と条件ごとに確認します。
Q11UV印刷に粒状感が出るのはなぜですか?+
液滴サイズ、走査パス、RIPの網点、印刷モード、材料表面、硬化条件が見え方へ影響します。実寸と通常の鑑賞距離で承認します。
Q12オフセットの校正と量産で色が変わることはありますか?+
あります。水墨バランス、濃度、網点太り、材料ロット、乾燥、ラミネートで変化するため、承認サンプルと量産初品を照合します。
Q13白インクは完全に光を遮りますか?+
一律には言えません。遮蔽力はインク、層数、膜厚、背景、図柄で変わるため、実材料の白版サンプルで確認します。
Q14透明指定部分は完全に透明になりますか?+
インク、プライマー、接着剤、PET、材料自体の曇りが影響します。透明窓の許容外観をサンプルで定義します。
Q15追加生産は初回と完全に同じ色になりますか?+
完全一致を前提にしません。承認サンプル、材料・インク・設備記録を保管し、補充ロットの色差許容を先に決めます。
Q16缶バッジのオフセット印刷は金属へ直接印刷しますか?+
直接ブリキへ印刷する構造も、紙へ印刷して透明PETと巻き込む構造もあります。見積書に印刷位置と積層構造を記載してもらいます。
Q17UV印刷はオフセットより環境に優しいですか?+
名称だけでは判断できません。電力、インク安全性、材料ロス、製版、洗浄、複合材料、輸送、回収方法まで含めて評価します。
Q18実物校正を省略できますか?+
既存の安定仕様では条件次第ですが、新材料、新構造、重要な肌色、透明効果、大ロット案件では推奨しません。デジタル校正だけでは密着、透明度、貼合、組立を確認できません。
NEXT DECISION
関連する仕様ガイド
本ページは方式選定に集中し、各商品の専門テーマは既存ページへ接続します。
SELECTED TECHNICAL REFERENCES
方式選定に使った技術資料
設備メーカー、色彩・印刷技術機関、実加工会社の資料から、発注判断に直接関係するものだけを掲載しています。個別設備の能力は、すべての工場へ同じ条件を保証するものではありません。
- S1UV ink is not adhered to the substratesMimaki Engineering
- S2How to Test UV Ink AdhesionRoland DGA
- S3
- S4Prinect Inspection Control 4HEIDELBERG
- S5
- S6アクリル工場株式会社エスティーワン
- S7缶バッチの印刷方法について缶バッジファクトリー
- S8プリントフィルムアクリルアクリルキング
NEXT ACTION · 調達条件の整理
発注条件をPDFで整理する。
まずPDFへ図稿・SKU別数量・製品構造・品質条件を記入。条件が揃ったら、お問い合わせフォームから正式な相談へ進めます。
PDFはA4・6ページの記入用シートです。このページ内に送信フォームはありません。